
Analys av fel på bergborrverktyg och bästa praxis för längre livslängd
Bergborrverktyg arbetar i en av de tuffaste mekaniska miljöerna inom gruvdrift, tunnelbrytning, stenbrott och byggbranschen. Borrkronor, borrstänger, skaftadaptrar och kopplingar måste överföra upprepad slagenergi medan de roterar under belastning och arbetar i slipande berg, damm, vatten och vibrationer.
Eftersom dessa verktyg är förbrukningskomponenter förväntas slitage. För tidigt haveri skiljer sig dock från normalt slitage. Förlust av hårdmetallstift, trasiga borrkroppar, gängskador, stångbrott och tidiga utmattningssprickor kan stoppa borrningen långt innan verktyget når sin förväntade livslängd.
En praktisk strategi för borrverktyg bör fokusera på två mål: att identifiera den verkliga orsaken till fel och att förbättra hela borrsystemet. Verktygets livslängd beror på design, materialkvalitet, tillverkningsprocess, verktygsval, driftsparametrar, underhåll och operatörspraxis.
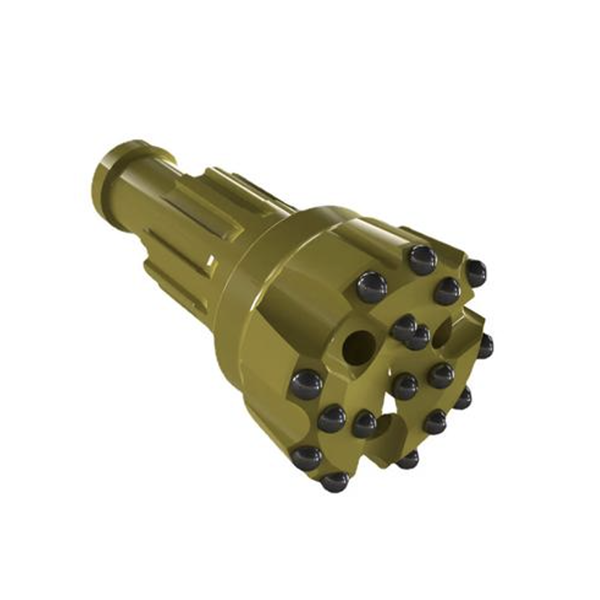
Vanliga fellägen för borrkronor
Borrkronsfel delas ofta in i normalt slitage och onormala skador. Normalt slitage uppstår gradvis när borrkronan kommer i kontakt med berg och borrkax. Onormala skador inkluderar trasiga hårdmetallinsatser, förlorade stift, frakturerade borrkronkroppar, spruckna blad och skadade anslutningar.
För bladformade borr kan tunna skärvingar slitas snabbt och förlora geometrisk stabilitet. Allt eftersom det radiella slitaget ökar kan hålet bli orunt, rotationsmotståndet kan förändras och skäreffektiviteten kan minska. Om stålkroppen inte ger tillräckligt stöd för hårdmetallskär kan skärförlust också uppstå.
Knappbitar har olika felmönster. Vanliga exempel inkluderar kantborrförlust, trasiga kantborrningar, spruckna kantborrningar, sprickbildning i kroppen, "huvudborrning" och brott runt områden som utsätts för hög belastning. Kantborrningar är särskilt sårbara eftersom de ofta utsätts för ojämn belastning och hög lateral belastning.
Vid upprepade stötar kan materialet runt knapphålet deformeras plastiskt. Hålet kan gradvis förstoras eller vidgas, vilket minskar hållkraften på hårdmetallknappen. Om knapphålets passform är för liten, hårdheten mellan borret och kroppen är för låg eller knappens installationsprocessen är inkonsekvent, kan knappens retention försämras och så småningom leda till att knappen tappas bort.
Lödning, lödlegeringens kvalitet, ytbehandling, värmereglering och arbetsmetod kan också påverka hårdmetallens retention. Ett hårdmetallskär säkras inte enbart av en faktor. Det beror på samspelet mellan skärgeometri, fickdesign, stål-kroppsstöd, sammanfogningsmetod och borrförhållanden.
Fraktur och trötthet i bitkroppen
Brott i borrkronan är ofta ett utmattningsproblem. Upprepade stötar och rotationer producerar cyklisk spänning, särskilt nära geometriförändringar. Typiska högriskområden inkluderar övergången mellan skaftänden och kjol, botten av knapphål och platser med skarpa hörn eller abrupta sektionsförändringar.
Utmattningssprickor börjar vanligtvis vid en svaghet. Detta kan vara ett bearbetningsmärke, ett vasst inre hörn, lokal värmebehandlingsvariation, korrosionsgrop, materialinneslutning eller stötskador från felaktig hantering. När en spricka väl uppstår kan upprepade borrcykler få den att växa tills borrkroppen spricker.
Bra borrkonstruktion minskar spänningskoncentrationen. Smidiga övergångar, tillräcklig väggtjocklek, lämpliga kälradier och balanserad placering av stiften bidrar till att fördela kraften jämnare. Tillverkningen måste också undvika defekter i grova ytor, felaktig värmebehandling och otillräckligt korrosionsskydd.
Fältarbete är lika viktigt. Excentrisk borrning, dålig kontakt mellan skaft och borrkrona, för hög matningskraft och att slå på verktyg med hammare kan orsaka skador som påskyndar utmattningsbrott.
Borrstångsfellägen
En borrstång utsätts för kombinerad slagspänning, böjspänning, vridspänning och korrosionsrelaterad spänning. Den måste därför ha hög utmattningshållfasthet, slagseghet, slitstyrka och motståndskraft mot spricktillväxt.
Det vanligaste borrstångsbrottet är brott. Utmattningsbrott utvecklas under upprepade cykler och börjar ofta vid en lokal defekt. Potentiella initieringspunkter inkluderar icke-metalliska inneslutningar, porositet, vita fläckar, ytskador, avkolning, korrosionsgropar, gängslitage och dålig värmebehandling.
Ett sprött brott kan uppstå mer plötsligt. Det kan framstå som en ljus kristallin brottyta med få tecken på tidigare utmattningstillväxt. Sprött brott är ofta förknippat med en allvarlig lokal defekt, överdriven hårdhet, ogynnsam kvarvarande spänning, abrupta sektionsförändringar, smidesdefekter eller olämpliga värmebehandlingsförhållanden.
Gängslitage är ett annat stort problem. Lösa eller skadade gängor minskar energiöverföringen och skapar rörelse vid anslutningen. Detta kan öka stötbelastningen, främja utmattningssprickor och försvåra koppling eller isärkoppling. Regelbunden gänginspektion och korrekt smörjning är avgörande.
Skaftbrott kan också bero på felaktig hårdhet. En skaftände som är för mjuk kan deformeras eller bilda svampliknande form. En sektion som är för hård kan spricka eller gå sönder vid stötar. Värmebehandlingsprofilen måste vara utformad för det specifika borrsystemet och driftsbelastningen.
Förbättra verktygens livslängd genom bättre design
Längre verktygslivslängd börjar med korrekt strukturell design. För knappborrkronor bör storleken, formen, utskjutningshöjden och placeringen av hårdmetallknapparna matcha bergförhållandena och borrapplikationen. Kantknappar behöver tillräckligt stöd eftersom de utsätts för kraftiga laterala och excentriska belastningar.
Att minska överdriven lutning av knappkanten kan förbättra lastfördelningen och slagtåligheten. Korrekt presspassning, lämplig knapphålskvalitet och starkare stöd för bitskroppen kan förbättra knappens retention.
Spolningskonstruktionen är lika viktig. Effektiv spolning avlägsnar borrkax från hålets botten och minskar behovet av omslipning. Ett bra spolningssystem hjälper till att sänka energiförbrukningen, sänka borrkaxets temperatur och bromsa slipningsslitage. När borrkaxet inte avlägsnas effektivt måste borrkaxet upprepade gånger krossa redan trasigt material, vilket ökar slitaget på både stålkroppen och hårdmetallinsatserna.
Borrstångens design bör också ge lång livslängd. Noggranna gängor, lämplig gänggeometri, kontrollerad ythärdning och god rakhet bidrar alla till att minska risken för skador på förbindningar och utmattning. Valsning eller andra kontrollerade formningsmetoder kan förbättra yttillståndet i utvalda områden, men den slutliga processen måste valideras för den specifika produkten.
Material- och tillverkningskvalitet
Materialvalet måste balansera seghet, slitstyrka, utmattningshållfasthet, korrosionsbeständighet och hårdmetallhållfasthet. Borrstål och borrkronsstål bör väljas för den avsedda värmebehandlingen och bergborrningsförhållandena.
Källartikeln listar flera historiska stålsorter och prestandareferenser. Dessa siffror bör inte betraktas som universella specifikationer. Modernt materialval bör baseras på kvalificerade tekniska data, leverantörskapacitet, erforderlig verktygsgeometri, borrförhållanden och tillämpliga standarder.
Tillverkningskvaliteten är lika viktig. Värmebehandlingen måste kontrolleras för att undvika överdriven avkolning, ojämn hårdhet, sprickbildning i kylning eller ogynnsam kvarvarande spänning. För lödda borrkronor bör värmeutrustningen möjliggöra jämn temperaturkontroll och minimera oxidation. Stålkroppen och hårdmetallinsatsytorna måste rengöras före sammanfogning.
För knappborr kan varminsättning erbjuda stabil knapphållning i många applikationer med medelstora och stora diametrar när processen kontrolleras korrekt. Kallinsättning kan också vara effektivt, men det kräver noggrann hålbearbetning, god ytfinish, korrekt interferens och tillförlitlig installationskontroll.
Korrekta borrmetoder
Även ett välkonstruerat verktyg kan sluta fungera tidigt om det används felaktigt. Operatörer bör följa flera grundläggande rutiner:
Börja borra med krage med kontrollerad matning och låt borret sitta på plats innan full borrkraft appliceras.
Håll borrstången, kopplingen och skaftadaptern i linje och helt i lås.
Spolning bör ske noggrant för att ta bort borrspår och kyla ner borret.
Undvik torrborrning när verktyget och applikationen kräver spolning.
Inspektera verktyg regelbundet för slitage, sprickor, lösa knappar, skadade gängor och korrosion.
Slipa om sliten hårdmetall innan allvarliga skador uppstår.
Ta inte bort bitar genom att slå på dem med en handhammare; använd lämpliga borttagningsverktyg.
När ett verktyg fastnar, undvik stötar och slag. Använd kontrollerad spolning och försiktig matning och indragning i enlighet med riggtillverkarens säkra driftsprocedur.
Byt ut slitna eller skadade borrsträngskomponenter innan de skadar andra delar av systemet.
Slutsats
Fel på bergborrverktyg är vanligtvis resultatet av samverkande faktorer snarare än en enda defekt. Sprickbildning i borrkronan, hårdmetallförlust, borrstångsbrott och gängslitage kan påverkas av design, material, värmebehandling, tillverkningskvalitet, borrförhållanden och drift.
Den mest tillförlitliga vägen till längre livslängd är ett systembaserat tillvägagångssätt: välj rätt verktyg för berget och riggen, använd kontrollerade tillverkningsprocesser, upprätthåll korrekta borrparametrar, inspektera komponenter regelbundet och utbilda operatörer för att undvika skadliga metoder. Detta förbättrar borrningens jämnhet, minskar stilleståndstiden och sänker den totala borrkostnaden per meter.



