Bergborrkarbid: Egenskaper, slitageutmaningar och återvinningsöverväganden
Bergborrkarbid: Egenskaper, slitageutmaningar och återvinningsöverväganden
Bergborrkarbid är ett av de viktigaste materialen som används i gruvdrift, tunnelbrytning, stenbrott och anläggningsborrverktyg. Det installeras i arbetsänden av borrkronor, där det kommer i direkt kontakt med och bryter berg under upprepad stöt, rotation, nötning och värme.
Till skillnad från många skärverktyg som används i kontrollerade verkstadsmiljöer arbetar hårdmetallskär för gruvdrift under mycket varierande fältförhållanden. De utsätts för stora slagbelastningar, slipande berg, vibrationer, vatten, damm och upprepade uppvärmnings- och kylcykler. Detta gör materialval, verktygsdesign, korrekt drift och återvinningshantering särskilt viktiga.
Vad är bergborrkarbid?
Bergborrkarbid är ett hårt kompositmaterial som vanligtvis är baserat på volframkarbid och kobolt. Volframkarbid ger hög hårdhet och slitstyrka, medan kobolt fungerar som ett bindemedel som ger materialet seghet och hjälper det att motstå stötar.
Materialet används i flera typer av borrverktyg, inklusive:
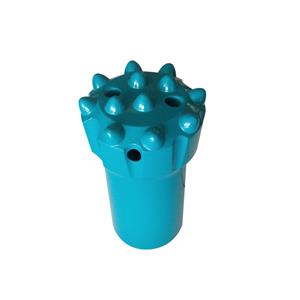
Knappbitar
Mejselbitar
Gängade borrkronor
Koniska borrkronor
DTH-hammarbitar
Bortschningsbitar
Verktyg för gruvdrift och tunnelborrning
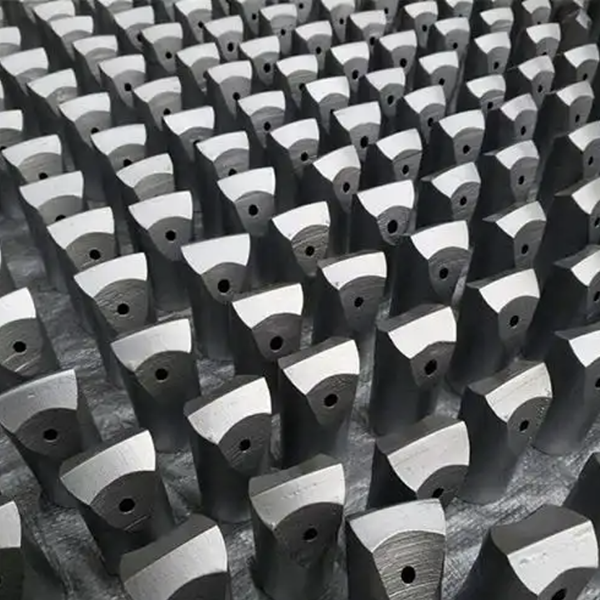
Karbidskären är monterade i en stålkronakropp. Under borrningen överför stålkroppen slagenergi från bergborren, medan karbidskären krossar, flisar och sliter bort berget.
Volfram och kobolt är värdefulla mineralresurser, så hårdmetallprestanda påverkar inte bara borrproduktiviteten utan även materialförbrukning och livscykelkostnad.
Varför karbidbrytning fungerar under svåra förhållanden
Hårdmetallskär för gruvdrift måste klara en tuffare arbetscykel än många vanliga skärverktyg. Vid bergborrning slås borret upprepade gånger av bergborren medan det roterar mot hårt och slipande berg. Skäret utsätts för dynamisk belastning, hög kontaktspänning och snabba temperaturförändringar.
En bra hårdmetallsort måste balansera två konkurrerande krav:
Hårdhet för nötningsbeständighet
Seghet för slagtålighet
Om hårdmetallen är för hård och spröd kan den spricka eller gå sönder vid stötar. Om den är för mjuk kan den slitas för snabbt. Stålkronans kropp, skärgeometrin, spolningsdesignen, borrparametrarna och bergarten påverkar alla den slutliga verktygslivslängden.
Kort livslängd för borrkronor av volframkarbid
Källartikeln förklarar att hårdmetallverktyg för gruvdrift ofta har relativt korta servicecykler. Som ett exempel beskriver den en 45 mm topphammarborrkrona som arbetar i medelhårt berg, med en ungefärlig borrhastighet på 0,7 till 0,8 meter per minut och en normal livslängd på ungefär 120 till 150 meter.
Dessa siffror är referensvärden från källmaterialet, inte universella prestandagarantier. Den faktiska verktygslivslängden kan variera avsevärt beroende på bergets hållfasthet, slipkraft, borrtryck, slagkraft, rotationshastighet, spolningskvalitet, operatörens vana och borrkronans design.
Typiska tillstånd vid livets slutskede inkluderar:
Brott på hårdmetallinsats
Slitage av hårdmetall
Borttappade knappar eller inlägg
Överdrivet slitage på mätaren
Sliten stålkrona
Skadade gängor eller anslutningar
För att minska förtida fel bör operatörer säkerställa att borrparametrarna matchar bergförhållandena. För hög matningskraft, otillräcklig spolning, dålig uppriktning eller felaktig rotation kan skada både hårdmetallen och stålkroppen.
Låg materialutnyttjandegrad i borrverktyg
En viktig utmaning med slitage på hårdmetallknappborrkronor är att endast en liten del av hårdmetallinsatsen kan förbrukas under dess livslängd. Den aktiva spetsen är i kontakt med berget, medan en stor del av insatsen förblir inbäddad inuti stålkronans kropp som strukturellt stöd.
Källartikeln anger att mindre än 15 % av den totala hårdmetallvikten kan förbrukas under borrning i vissa tillämpningar. Detta innebär att en betydande mängd värdefullt material finns kvar i det kasserade verktyget.
Problemet är inte bara spill. Den återstående hårdmetallen är svår att komma åt eftersom den sitter tätt i bottenhålen i stålkroppen. Att ta bort skären kräver tid, utrustning och arbete, vilket kan göra återvinningen dyr.
Utmaningar med återvinning av hårdmetall
Återvinning av hårdmetall är ett viktigt ämne för tillverkare av borrverktyg och gruvoperatörer. I många fall hanteras använda borrkronor som stålskrot eftersom det är svårt att återvinna inbäddad hårdmetall.
Att behandla hela verktyget som vanligt stålskrot kan dock skapa två nackdelar. För det första går värdefullt volframkarbidmaterial förlorat. För det andra är volframkarbid ett material med hög smältpunkt som kan påverka stålåtervinningsprocesser om det inte separeras korrekt.
En bättre återvinningsstrategi kan innefatta att samla in använda borr separat, sortera verktyg efter typ, utvärdera ekonomiska återvinningsmetoder och samarbeta med specialiserade leverantörer av hårdmetallåtervinning. Huruvida återvinning är genomförbar beror på lokala arbetskostnader, hårdmetallvärde, verktygsvolym, separationsteknik och logistik.
Varför priserna på karbidbrytning kan förbli konkurrenskraftiga
Gruvkarbid förbrukas i stora volymer, men säljs ofta till relativt konkurrenskraftigt pris jämfört med vissa andra volframkarbidprodukter. Källartikeln tillskriver detta delvis borrverktygens korta livslängd och höga förbrukningsgrad.
För köpare bör styckpriset inte vara den enda urvalsfaktorn. Den verkliga kostnaden för ett bett inkluderar:
Penetrationshastighet
Borrade meter per verktyg
Stilleståndstid för verktygsbyten
Förbrukning av borrstål
Risk för fastklämda verktyg
Arbetskraftskrav
Kostnad för återvinning eller bortskaffande av karbid
Ett hårdmetallskär av högre kvalitet kan kosta mer initialt men minska kostnaden per borrad meter. Det bästa tillvägagångssättet är att utvärdera borrverktygets prestanda under faktiska bergförhållanden och välja den hårdmetallsort, borrkronadesign och driftsparametrar som ger bäst totalvärde.