Långlivade slagborrstänger: Hur man förbättrar tillförlitligheten vid bergborrning
Slagborrstänger är viktiga länkar mellan en bergborr och borrkronan. De överför slagvågor, rotation och matningskraft till berget under arbete i abrasiva, våta och mycket dynamiska förhållanden. I gruvor, stenbrott, tunnlar och anläggningsprojekt kan stångbrott stoppa borrningen, skada anslutna verktyg och öka kostnaden per borrad meter.
Längre livslängd för borrstänger uppnås därför inte enbart genom en materialuppgradering. Det beror på ett komplett system: stålrenhet, stånggeometri, valsningsprocess, värmebehandling, gängkvalitet, borranpassning, borrparametrar och driftsdisciplin.
Varför slagborrstänger misslyckas
En borrstång utsätts för flera belastningar samtidigt. Varje slag från en topphammarborr skickar en slagvåg genom stålet. Samtidigt upplever stången rotation, matningstryck, böjning, vibrationer och friktion mot borrhålsväggen. Vatten- eller tryckluftspåsning orsakar ytterligare slitage, medan grundvatten kan accelerera korrosion.
Det vanligaste feltillståndet är utmattning. Upprepade slagcykler kan orsaka sprickor på platser där spänningen är koncentrerad, inklusive gängrötter, skuldror, skaftövergångar, skadade ytor och geometriska förändringar. När en spricka väl börjar kan den växa snabbt under fortsatt borrning.
Dåliga borrförhållanden förvärrar denna process. Feljustering mellan borr, matarbalk, stång och hål ökar böjspänningen. För högt matningstryck kan överbelasta borrkronan och stången. Otillräcklig matning kan orsaka studs, dålig energiöverföring och skadlig reflektion av spänningsvågor. Otillräcklig spolning gör att borrkaxet återcirkulerar och kan bidra till bindning, överhettning och accelererat slitage.
Borrstålskvalitet är utgångspunkten
Borrstålets inre kvalitet är grundläggande för stångens livslängd. Lämplig legeringssammansättning måste kombineras med god stålrenhet, enhetlig mikrostruktur och kontrollerade mekaniska egenskaper. Krom, nickel och molybden används ofta i högpresterande legeringsstål eftersom de kan bidra till att ge den erforderliga kombinationen av hållfasthet, seghet och härdbarhet.
Emellertid räcker det inte enbart med den nominella kemiska sammansättningen. Inneslutningar, segregation, interna defekter och inkonsekvent kornstruktur kan bli utmattningsinitieringspunkter. Av den anledningen är förfinad ståltillverkning, kontrollerad valskvalitet och noggrant hanterade valsningsprocesser viktiga för krävande borrtillämpningar.
Borrstålets ihåliga form måste också tillverkas noggrant. Ett centrerat och jämnt spolhål bidrar till att bibehålla balanserad väggtjocklek och stabila mekaniska egenskaper. Om hålet är excentriskt kan ena sidan av stången vara svagare, vilket ökar risken för böjningsbrott.
Geometri och kopplingar spelar roll
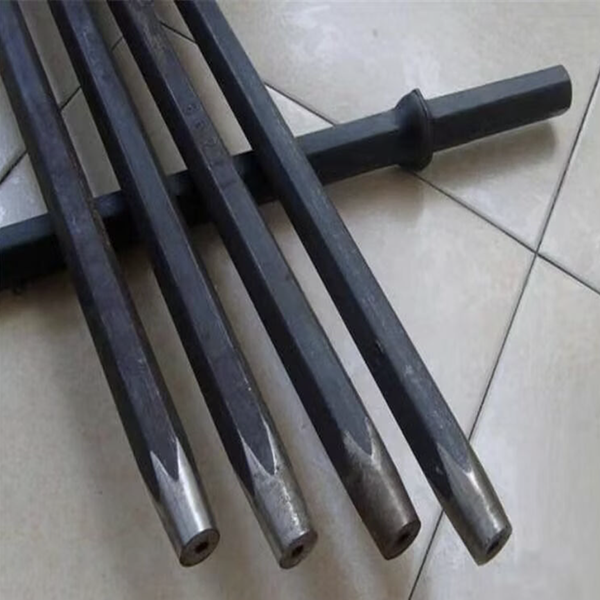
Borrstänger finns i sexkantiga och runda profiler, med dimensioner valda efter borrtyp, hålstorlek, önskat djup och driftsförhållanden. Mindre koniska stänger är vanliga för lättare borrtillämpningar, medan gängade förlängningsstänger används med hydrauliska riggar och längre hål.
Gängade anslutningar kräver särskild uppmärksamhet eftersom de utsätts för stötar, vridmoment och axialkrafter vid upprepade monteringar och demonteringar. Noggrann gänggeometri, korrekt kopplingsdesign och god axelkontakt bidrar till att minska energiförluster och förhindra lokal överbelastning.
För att maximera anslutningens livslängd:
Håll gängorna rena och fria från stendamm.
Applicera lämpligt gängsmörjmedel där det rekommenderas.
Undvik att blanda slitna kopplingar med nya stänger.
Kontrollera för gallring, deformation och förlust av gängprofil.
Gör anslutningar enligt korrekt driftsprocedur.
Ta bort skadade komponenter innan de orsakar sekundärt fel.
En dålig koppling kan skada mer än en komponent. Det kan påskynda gängslitage, minska stötöverföringen, lossa borrkronan eller skapa böjbelastningar som förkortar hela borrsträngens livslängd.
Tillverkningsprocesser påverkar livslängden
Produktionsvägen har en direkt effekt på borrstångens tillförlitlighet. Högkvalitativa stänger kräver kontrollerad bearbetning från ståltillverkning till slutlig inspektion.
Viktiga produktionssteg inkluderar:
Raffinering av legerat stål för att förbättra renhet och konsistens.
Formning av ihåliga ämnen med kontrollerade dimensioner.
Rullning av stångkroppen samtidigt som jämn väggtjocklek bibehålls.
Smide skaft, ansatser och andra bärande sektioner.
Noggrann bearbetning eller formning av gängor.
Tillämpa karburering, kylning eller annan värmebehandling efter behov.
Riktning, blästring, korrosionsskydd och inspektion.
Värmebehandling är särskilt viktigt för gängstänger. Anslutningsområdet behöver tillräcklig ythårdhet för att motstå slitage, men stången behöver också en seg kärna för att absorbera upprepade stötar. För hög hårdhet kan öka sprödheten, medan otillräcklig hårdhet kan leda till snabb gängdeformation och slitage.
Matcha stången med borren och bergborren
En borrstång bör aldrig väljas isolerat. Borrkronan, skaftadaptern, kopplingen, bergborren och borrparametrarna måste bilda ett kompatibelt system.
Till exempel kan en kraftfull hydraulisk bergborrmaskin i kombination med en för liten stång eller ett dåligt anpassat gängsystem skapa överdriven belastning. Ett borrspett som slits ut till för hög dimension eller inte spolas ordentligt kan öka vibrations- och böjbelastningen på stången. I hårt, abrasivt eller sprickigt berg kan den bästa lösningen kräva en annan borrytdesign, hårdmetallsort, stångdiameter eller borrparameter.
En korrekt urvalsprocess bör beakta:
Berghållfasthet, nötningsförmåga och sprickmönster.
Håldiameter och borrdjup.
Borrs slagkraft, rotationshastighet och matningskapacitet.
Borrstångens profil, diameter och anslutningstyp.
Borrskärdesign, hårdmetallsort och spolningslayout.
Förväntad driftsmiljö, inklusive vatten och korrosion.
Underhållsrutiner och tillgång till reservdelar.
Fältförsök är ofta det mest tillförlitliga sättet att jämföra alternativ. Istället för att bara utvärdera inköpspriset bör operatörer spåra borrade mätare, penetrationshastighet, stångfel, borrkronsförbrukning, underhållstid och total kostnad per meter.
Driftspraxis förlänger stångens livslängd
Även en borrstång av högsta kvalitet kan gå sönder i förtid om den används felaktigt. Korrekt uppriktning är ett av de mest effektiva sätten att minska undvikbara böjbelastningar. Matarbalken ska vara stabil, stången ska gå rakt in i hålet och operatören bör undvika att tvinga en böjd eller skadad stång i bruk.
Spolning måste vara tillräcklig under hela borrningen. Det avlägsnar borrkax, kyler ner borrkronan och minskar risken för att sprickigt berg i botten av hålet slipas om. När borrförhållandena ändras, till exempel vid förflyttning från stabilt berg till sprickig mark, kan matnings- och rotationsinställningarna behöva justeras.
Rutinmässig inspektion bör ingå i varje borrskift. Operatörer bör leta efter gängslitage, stångens rakhet, korrosion, ytskador, blockerade spolhål och synliga sprickor. Tidig borttagning av en sliten stång är i allmänhet billigare än en trasig stång som skadar en koppling, borrkrona, skaftadapter eller bergborr.
Målet är lägre kostnad per meter
Slagborrstänger med lång livslängd är inte bara starkare stänger. De är resultatet av bättre stål, bättre geometri, bättre tillverkning, bättre verktygsanpassning och bättre drift. Det verkliga prestandamålet är inte det lägsta inköpspriset för stängen; det är stabil borrning, färre fel, minskad stilleståndstid och lägre kostnad per borrad meter.
För borrentreprenörer och gruvverksamheter skapar investeringar i pålitligt borrstål och disciplinerat underhåll värde genom hela borr- och sprängcykeln.