
Stål för Hot-Button-borrkronor vid bergborrning
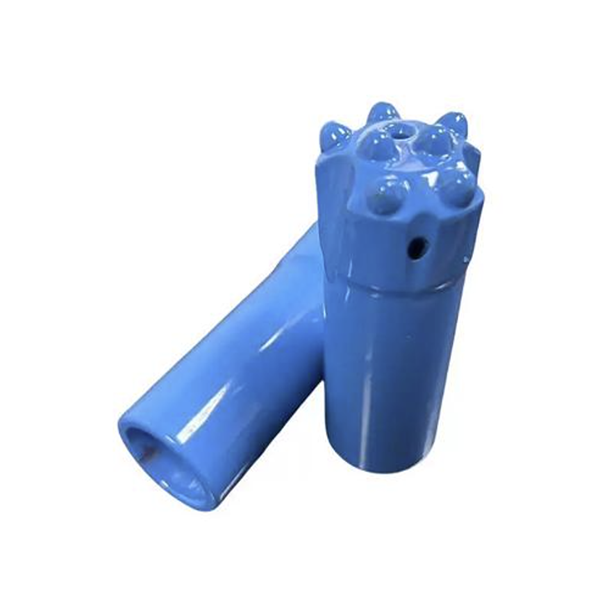
Gängade knappborrkronor är viktiga verktyg för hydrauliska borriggar, gruvdrift, tunnelprojekt och stenbrott. De måste överföra högfrekvent slagenergi till hårt berg samtidigt som de motstår nötning, vibrationer, korrosion och upprepad belastning.
Ett knappborr är inte bara en stålkropp med hårdmetallknappar installerade. Dess prestanda beror på samspelet mellan borrgeometri, hårdmetallsort, knapphållningsmetod, husstål, värmebehandling, bearbetningsprecision, spolningsdesign och driftsförhållanden.
För krävande borrning med medelstora och djupa hål anses varminsättning allmänt vara en effektiv metod för att säkra hårdmetallstift. Varminsättning ställer dock särskilda krav på stålet som används till borrkroppen. Materialet måste ge tillräcklig expansion under uppvärmning, bibehålla styrka efter kylning, stödja hårdmetallstiften ordentligt och bibehålla seghet under slag.
Den här artikeln förklarar de viktigaste metoderna för knapphållning, materialkraven för knappbitar för varmmontering och tillverkningskontroller som bidrar till att förbättra tillförlitligheten.
Varför knappbitskroppar spelar roll
Knappborret kommer i direkt kontakt med och bryter berget. Det utsätts för upprepade slag, slipande borrspån, vatten- eller luftspolning, borrvibrationer och korrosiva gruvförhållanden. Vid högeffektsborrning upplever borrkronans kropp och hårdmetallskären tusentals slagcykler per minut.
Om borrkroppen har otillräcklig styrka kan knapphålen deformeras och förlora sin hållkraft. Om kroppen är för spröd kan sprickor uppstå runt knapphål, spolhål eller gänganslutningar. Om värmebehandlingen är inkonsekvent kan borrkroppen drabbas av tidigt utmattningsbrott, dålig tjocklek eller knapplossning.
Ett högkvalitativt knappborr behöver därför ett stålkropp som balanserar hårdhet, seghet, utmattningsbeständighet, slitstyrka, termisk stabilitet och bearbetbarhet.
Huvudsakliga metoder för kvarhållning av hårdmetallknappar
Det finns tre vanliga metoder för att fästa hårdmetallstift i en bergborrkrona: lödning, kallpressning och varminsättning.
Lödning
Lödning var en av de tidigaste metoderna för att hålla fast knappar. Hårdmetallknappen placeras i ett förberett hål och sammanfogas med en lödlegering, ofta baserad på koppar eller silver.
Denna metod kan ha relativt låga krav på knapphålsprecision och knappstorlek. Processen kräver dock noggrann värmekontroll, rena skarvytor, lämplig lödlegering och korrekt skarvspel. Dålig lödning kan orsaka hålrum, otillräcklig skarvstyrka, kosmetiska defekter och tidigt knappbortfall.
Lödda knappborrkronor kan fortfarande vara lämpliga för vissa applikationer med liten diameter eller låg belastning, men de är i allmänhet mindre lämpliga för gängade knappborrkronor med hög slagfasthet som används på moderna hydrauliska riggar.
Kallpressning
Kallpressning använder en presspassning. Hårdmetallknappen pressas in i ett mindre hål med hjälp av extern kraft. Skillnaden mellan knappens diameter och hålets diameter skapar hållkraften.
Kallpressning är relativt lätt att förstå och kan stödja effektiv produktion. Det kan dock också skapa hög lokal spänning i både hårdmetallen och borrkroppen. Om interferensen är felaktig kan hårdmetallen spricka under installationen, eller så kan kroppen utveckla skador runt knapphålet.
Kallpressade borrkronor kan fungera bra i lämpliga tillämpningar, men långsiktig stabilitet beror starkt på bearbetningsprecision, materialegenskaper, interferenskontroll och borrförhållanden.
Het insättning
Varminsättning utnyttjar skillnaden i termisk expansion mellan borrkroppen och hårdmetallknappen. Stålkroppen värms upp, vilket gör att knapphålet expanderar. Hårdmetallknappen kan sedan monteras med lägre mekanisk kraft. När kroppen svalnar drar hålet ihop sig och skapar en säker presspassning runt knappen.
Denna metod kan minska installationsskador eftersom hårdmetall- och stålkroppen inte utsätts för samma höga pressbelastning som krävs vid kallinsättning. Vid korrekt kontroll kan varminsättning ge stabil knapphållning för högpresterande gängade knappborrar.
Processen måste utformas noggrant. Uppvärmningstemperatur, håldiameter, knappens diameter, interferensvärde, stålkroppens sammansättning, kylmetod och värmebehandlingsförhållanden påverkar alla slutresultatet.
Materialkrav för varminsatsknappsbitskroppar
Ett stål som valts för varminfästningsknappborr bör uppfylla flera krav.
Först måste den ge tillräcklig hårdhet och hållfasthet efter värmebehandling. Källartikeln identifierar ett referenshårdhetsområde på cirka HRC 40-50 för borrkroppen i värmebehandlingstillstånd. Detta bör inte betraktas som en universell produktionsspecifikation. Det korrekta målet beror på borrkronans diameter, hårdmetallstorlek, bergförhållanden och tillverkarens tekniska standard.
För det andra måste stålet ha god seghet. En kropp som är alltför hård kan spricka runt knapphål eller trådrötter. En kropp som är för mjuk kan deformeras vid stötar och göra att knappar lossnar.
För det tredje bör den ha god utmattningshållfasthet och slitstyrka. Borrkronan arbetar under upprepade slagcykler och slipande kontakt med borrkax och hålväggen.
För det fjärde bör stålet erbjuda användbar termisk stabilitet och en lämplig värmeutvidgningskoefficient. Dessa egenskaper hjälper borrkroppen att expandera förutsägbart under varm insättning och bibehålla knappens hållkraft efter kylning.
Slutligen måste materialet vara maskinbearbetbart. Gängade knappborrar kräver noggrann bearbetning av gänga, knapphål, spolhål, ytprofil och spånborttagningsspår. Dålig ytfinish eller bearbetningsmärken kan bli spänningskoncentratorer och leda till utmattningssprickbildning efter värmebehandling.
Överväganden vid legeringsdesign
Högpresterande knappkronstål är vanligtvis baserade på legeringssystem som innehåller kombinationer av kol, krom, nickel, molybden, vanadin, mangan och kisel. Varje element bidrar med olika egenskaper.
Kol påverkar styrka och hårdhet, men för mycket kol kan minska segheten och göra stålet svårare att bearbeta.
Krom kan förbättra härdbarhet, slitstyrka, anlöpningsstabilitet och korrosionsbeständighet.
Nickel används ofta för att förbättra seghet, särskilt slagseghet och lågtemperaturprestanda.
Molybden kan förbättra anlöpningsbeständigheten och minska känsligheten för anlöpningsförsprödning.
Vanadin kan bidra till kornförfining och förstärkning när det kontrolleras på rätt sätt.
Källartikeln diskuterar en historiskt rekommenderad stålsort, Q45NiCr1Mo1VA, för varmskärande knappkronor. Detta bör betraktas som en teknisk referens snarare än en universell rekommendation. Stålvalet måste valideras genom metallurgisk provning, processtester och fältprestandadata. Tillverkare bör bekräfta att alla material uppfyller deras aktuella ritningar, kvalitetssystem, kundkrav och tillämpliga standarder.
Tillverkningsväg och kvalitetskontroll
En kontrollerad tillverkningsprocess för knappbitar kan innefatta:
Blankpreparering från stångmaterial eller smidd material
Bearbetning av borrprofil, spolspår, vattenhål och gängor
Värmebehandling av borrkroppen
Precisionsborrning eller brotschning av knapphål
Mätning och verifiering av håldimensioner
Förberedelse av hårdmetallknappar
Het insättning
Ytrengöring
Korrosionsskydd
Slutkontroll och förpackning
Gäng- och knapphålsytorna förtjänar särskild uppmärksamhet. Verktygsmärken, repor, ojämnheter och ytdefekter kan bli platser där utmattning initieras. Artikeln betonar att bearbetningsdefekter kan förstärkas under värmebehandling, vilket skapar risker för tidiga fel.
Knapphålsprecision är avgörande eftersom varm isättning är beroende av en noggrant kontrollerad passform. Hålens dimensioner, rundhet, ytbeskaffenhet och placering måste verifieras innan knappar monteras.
Värmebehandlingskontroller
Värmebehandling avgör om det valda stålet levererar sina avsedda egenskaper. Målet är inte bara att uppnå hårdhet. Processen måste skapa en mikrostruktur som ger seghet, hållfasthet, slitstyrka och utmattningsprestanda vid den erforderliga hårdhetsnivån.
En kontrollerad process kan innefatta spänningsavlastning eller stabiliseringsbehandling, förvärmning, austenitisering, kylning och anlöpning. Skyddsatmosfärer eller vakuumbehandling kan bidra till att minska oxidation och avkolning.
Snabb eller ojämn uppvärmning kan skapa termisk stress. Felaktig härdning kan orsaka deformation eller sprickbildning. Felaktig anlöpning kan leda till överdriven sprödhet eller minska knappens retentionsförmåga.
Av denna anledning bör värmebehandlingsparametrar utvecklas och godkännas av kvalificerade materialingenjörer. Historiska värden och utrustningsexempel från tekniska artiklar är användbara referenser, men de får inte ersätta aktuell validering.
Slutsats
Varminsättning är en värdefull metod för att hålla fast gängade knappborrkronor som används i krävande bergborrningsapplikationer. Dess framgång beror på mer än att värma upp borrkronans kropp och installera hårdmetallknappar. Tillförlitlig prestanda kräver rätt stål, kontrollerad interferens, exakta knapphål, stabil värmebehandling, ren bearbetning och rigorös slutkontroll.
När borrkronans material och processkontroll matchas med borrförhållandena kan varminserta knappborr ge starkare knapphållning, bättre utmattningsprestanda, längre livslängd och lägre borrkostnad per meter.



