
Karburerade vs. ythärdade borrstänger: Hur man väljer för bergborrning
Hydrauliska bergborriggar är beroende av en pålitlig borrsträng för att överföra slagenergi, rotation och matningskraft från bergborren till borrkronan. Valet av borrkrona får ofta mest uppmärksamhet, men borrstången är lika viktig. En stång måste förbli rak, motstå slitage, motstå upprepade stötar och bibehålla starka gängade anslutningar under hela sin livslängd.
Två vanliga metoder som används för att förbättra borrstångens prestanda är karburering och ythärdning med induktionsvärme. Båda metoderna är utformade för att skapa ett hårt, slitstarkt yttre lager samtidigt som en segare kärna bibehålls. De skiljer sig dock åt i bearbetningsmetod, prestandaegenskaper och föredragna tillämpningsförhållanden.
Att förstå dessa skillnader kan hjälpa gruv-, tunnelbrytnings-, stenbrotts- och byggentreprenörer att välja borrstänger som bättre matchar deras borrdjup, bergförhållanden och produktivitetsmål.
Varför värmebehandling av borrstänger är viktigt
En borrstång utsätts för upprepad belastning under borrning. Varje stöt från bergborren skickar energi genom skaftadaptern, stångkroppen, gängade kopplingar och borrkronan. Samtidigt roterar stången under belastning och utsätts för nötning från borrkax, kontakt med borrhålets vägg och slitage vid gängade anslutningar.
Utan lämplig värmebehandling kan stångkroppen slitas ut för snabbt, gängorna kan skadas och stången kan förlora den utmattningshållfasthet som behövs för långa borrcykler. En trasig borrstång kan orsaka mer än kostnaden för ett ersättningsverktyg. Den kan stoppa produktionen, lämna delar av borrsträngen kvar i hålet, skapa återvinningsarbete och potentiellt resultera i ett kasserat hål.
Den ideala borrstången behöver en balans mellan ythårdhet och kärnans seghet. Ytan ska motstå nötning och gängslitage, medan kärnan ska absorbera slagenergi utan att bli för spröd.
Vad är karburering?
Karburering är en värmebehandlingsprocess som berikar ytskiktet av stål med kol. För borrstänger utförs denna behandling vanligtvis i en kolrik atmosfär vid kontrollerad temperatur. Kol diffunderar in i stångens yta och kan också förbättra slitstyrkan i interna områden som spolhålsväggar, beroende på processdesign.
Efter uppkolning kyls och anlöps stången för att uppnå ett hårt yttre hölje med en segare inre kärna. Källartikeln beskriver ett typiskt målresultat på cirka HRC 58-60 på ytan och cirka HRC 43 i kärnan. Dessa värden är användbara processreferenser, men den korrekta hårdhetsprofilen måste bekräftas för den faktiska stålsorten, stångens storlek, borrmetod och tillverkarens kvalitetsspecifikationer.
Den viktigaste fördelen med karburering är bildandet av ett djupare, slitstarkt hölje. Detta kan ge god utmattningsprestanda och nötningsbeständighet när processen är väl kontrollerad. För borrstänger som används i längre hål eller högproduktionstillämpningar kan denna balans vara särskilt värdefull.
Karburering kräver dock strikt processkontroll. Kolpotential, ugnstemperatur, uppvärmningstid, kylningsmetod och anlöpningsförhållanden påverkar alla slutresultatet. Dålig kontroll kan leda till ojämnt höljesdjup, deformation, sprickbildning eller otillräckliga kärnegenskaper.
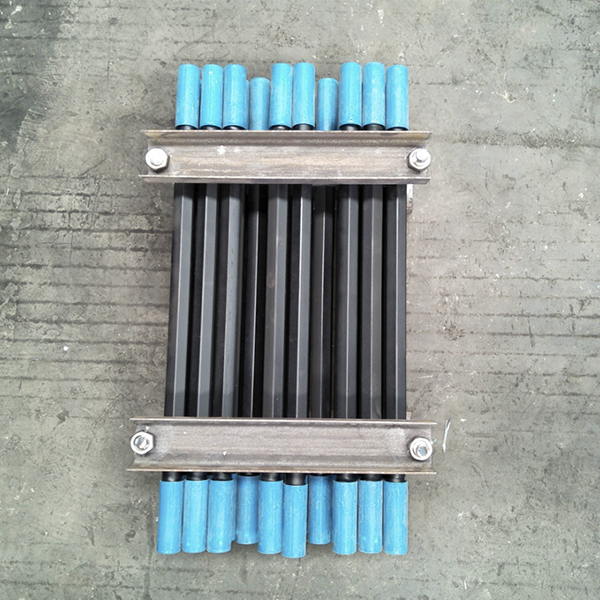
Vad är induktionsythärdning?
Ythärdning utförs ofta med högfrekvent induktionsvärme följt av kylning och anlöpning. Processen värmer upp stavens yttre lager snabbt och kyler sedan ner det på ett kontrollerat sätt för att skapa en härdad yta.
För hydrauliska borrstänger kan induktionsbehandling appliceras på stångkroppen och sedan upprepas i kritiska områden, såsom gängade sektioner. Denna lokaliserade metod kan vara användbar där tillverkare behöver förstärka specifika zoner samtidigt som de bibehåller segheten i andra områden.
Jämfört med karburering kan induktionshärdning ge snabbare bearbetning och god kontroll över det bearbetade området. Det är ofta lämpligt för produktionssystem som kräver repeterbarhet och flexibel behandling av utvalda stångsektioner.
Ythärdade borrstänger anses generellt ha god seghet. Detta kan vara en fördel i sprickiga, skiktade eller varierande bergformationer där borrsträngen kan utsättas för oregelbunden belastning, böjning och vibration.
Avvägningen är att utmattningslivslängd och total slitstyrka kan skilja sig från en korrekt karburerad stång, beroende på material, borrdjup, värmebehandlingsparametrar och driftsförhållanden. En ythärdad stång bör därför utvärderas genom faktisk borrprestanda snarare än enbart genom värmebehandlingsmetod.
Viktiga skillnader mellan de två metoderna
Karburerade borrstänger och induktionsythärdade borrstänger syftar båda till att skydda stångytan, men deras prestandaprioriteringar kan vara olika.
Karburering fokuserar generellt på att utveckla ett hållbart, härdat hölje med god slitstyrka och utmattningsprestanda. Detta kan vara ett starkt val för krävande borrapplikationer, särskilt där borrdjupet är större och lång livslängd är viktig.
Induktionsythärdning kan betona seghet och riktad behandling av områden med högt slitage. Det kan vara väl lämpat för borrning i inbäddat eller sprickigt berg, där plötsliga förändringar i bergförhållandena kan skapa ojämna stötbelastningar och öka risken för sprödbrott.
Beslutet bör inte fattas enbart genom att jämföra hårdhetsvärden. Entreprenörer bör också beakta:
Berghårdhet och slipförmåga
Förekomst av frakturer, leder eller inbäddade formationer
Håldjup och diameter
Borriggens slagkraft och rotationshastighet
Nödvändig tolerans för hålrakhet
Stångdiameter och gängsystem
Spolningsförhållanden
Förväntade borrade meter per stång
Tillgänglighet av underhålls- och inspektionsrutiner
Val av borrstång för djupa hål
Allt eftersom spränghålen blir djupare blir borrstångens kvalitet allt viktigare. Små uppriktningsfel, gängslitage eller borrstångskast kan bidra till hålavvikelser. Vid långhålsborrning kan avvikelser påverka belastning, avstånd, laddningsfördelning, fragmentering och sprängresultat.
Den ursprungliga artikeln noterar att för hål djupare än 20 meter kan karburerade MF-borrstänger i kombination med styrande retraceringsknappar hjälpa till att kontrollera hålavvikelsen och förlänga verktygens livslängd. Detta bör behandlas som en praktisk tillämpningsreferens snarare än en universell regel. Det slutliga valet måste matchas med borrsystemet, formationen och platsens krav.
Vid djuphålsborrning bör entreprenörer vara noga med att kontrollera stångens rakhet, gängans skick, kopplingens kvalitet, borrkronans tjocklek och styrverktygets design. En högkvalitativ karburerad stång kan erbjuda en användbar kombination av slitstyrka och utmattningshållfasthet, men den måste användas med kompatibla skaftadaptrar, kopplingar och borrkronor.
Underhåll är en del av lösningen
Även den bästa värmebehandlade borrstången kräver regelbunden inspektion. Operatörer bör kontrollera gängslitage, skadade spolhål, synliga sprickor, böjning och onormala ytskador. Gängsmörjning och korrekta kopplingsprocedurer kan minska skärning och slitage på anslutningar.
Fel på borrstänger är ofta kopplade till driftsfaktorer, inte bara materialkvalitet. För högt matningstryck, dålig uppriktning, felaktigt borrval, otillräcklig spolning eller slitna komponenter som löper kan alla förkorta borrstängernas livslängd. Övervakning av borrparametrar och borttagning av skadade verktyg före fel är viktiga steg för att skydda borrsträngen.
Slutsats
Karburerade och induktionsythärdade borrstänger spelar båda en viktig roll vid hydraulisk bergborrning. Karburerade stänger kan erbjuda stark slitstyrka och utmattningsprestanda när de produceras under strikt processkontroll. Ythärdade stänger kan ge användbar seghet och kan vara lämpliga för sprickiga eller inbäddade bergförhållanden.
Rätt val beror på den totala borrmiljön. Genom att matcha värmebehandling, stångdesign, borrkronatyp, borrdjup och bergskick kan entreprenörer minska stilleståndstid, förbättra hålkvaliteten och sänka den totala borrkostnaden per meter.



