
Varför knappbitskroppen är viktigare än de flesta köpare tror
Ett knappskär bedöms ofta utifrån vad alla kan se först: hårdmetallknapparna.
Det är logiskt. Knapparna är skärpunkterna. De träffar berget, krossar ytan och tar det mest uppenbara slitaget. Men hårdmetallen är bara så pålitlig som stålkroppen som håller den.
När ett gängat knappborr går sönder tidigt är orsaken inte alltid hårdmetallsorten eller borrparametrarna. Problemet kan börja mycket tidigare, i hur borrkroppen tillverkades.
Knappkronans kropp måste hålla hårdmetallinsatserna säkert, bära slagenergi genom borrsträngen, motstå rotation och slipande spolning, och klara upprepade belastningscykler i hårt berg. Dess styrka, seghet, dimensionsnoggrannhet och inre struktur påverkar alla borrkronans livslängd.
Därför är tillverkningsmetoden viktig.
Kroppen är den strukturella grunden för ett knappspett
En bergborrkrona arbetar i en krävande miljö. Varje slagpuls passerar genom skaftadaptern och borrstången innan den når borrkronan. Kroppen måste överföra den energin till hårdmetallstiften utan att spricka, deformeras eller låta stiftets säten lossna.
Samtidigt roterar borren under belastning. Borrspån och spolvatten rör sig genom ytan och spolkanalerna. Gänganslutningen dras åt, lossas och utsätts för vibrationer upprepade gånger.
En bra kropp måste balansera konkurrerande behov:
Hög hållfasthet för att motstå deformation
Tålighet för att överleva upprepade stötar
Slitstyrka runt gängor och spolningsfunktioner
Noggrann knapphålsgeometri
Stabila dimensioner för pålitlig koppling med borrsträngen
Konsekventa materialegenskaper från sats till sats
Ingen enskild egenskap är tillräcklig. En kropp som är mycket hård men spröd kan spricka vid stötar. En kropp som är seg men för mjuk kan slitas snabbt eller förlora stöd runt hårdmetallknapparna. Tillverkningsprocessen bidrar till att avgöra om den balansen uppnås.
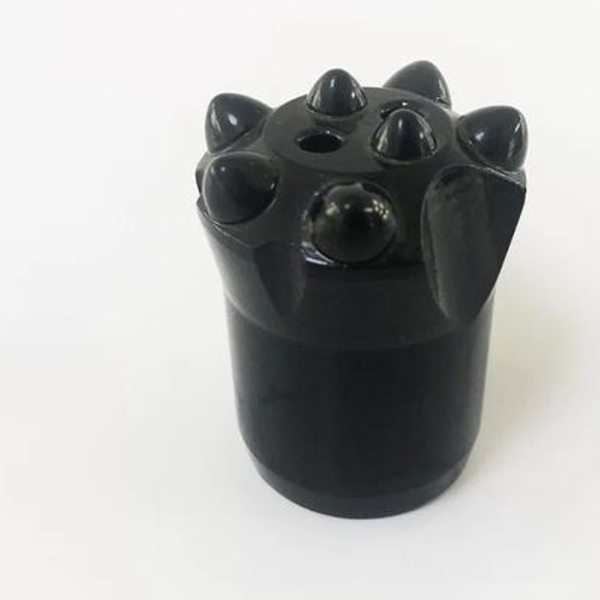
Fyra vanliga sätt att göra en knappbitskropp
Tillverkare kan använda bearbetning, kall extrudering, varm extrudering eller varmformsmide för att forma en knappkronskropp. Varje metod har styrkor och begränsningar.
Bearbetning är okomplicerat. En kropp kan skäras från stångmaterial till önskad yttre form. Det kan vara användbart för prototyper, små serier eller enkla konstruktioner. Men det kan generera mer materialspill och förbättrar inte det interna metallflödet eller sluter interna diskontinuiteter som kan finnas i utgångsmaterialet. För en detalj som kommer att utsättas för högfrekvent påverkan är det viktigt.
Kallextrudering kan förbättra densitet och materialutnyttjande, men formningsbelastningen är hög. Det kräver kompetent utrustning och robusta verktyg. Det är generellt mer praktiskt för mindre, enklare komponenter eller noggrant kontrollerade produktionsförhållanden.
Varm extrudering minskar en del av deformationsmotståndet som ses vid kallformning. Emellertid kan dess formningskapacitet och processkontrollfönster fortfarande begränsa dess lämplighet för större eller mer komplexa knappkronskroppar.
Varmsmide används ofta för komponenter till slagverktyg eftersom det kombinerar plastisk deformation vid förhöjd temperatur med kontrollerad formformning. När processen är korrekt utformad och kontrollerad kan den producera nästan färdiga former, förbättra materialflödet och stödja effektiv volymproduktion.
Det betyder inte att varje varmsmidd borrkrona automatiskt är överlägsen. Verktygskvalitet, stålval, temperaturkontroll, smidessekvens, värmebehandling, bearbetning och inspektion avgör fortfarande slutresultatet. Men processen ger en stark utgångspunkt för krävande bergborrningsapplikationer.
Varför smide förändrar den inre strukturen
Den största fördelen med smide är inte bara att det får delen att se ut som en knappkronskropp.
Under kontrollerad deformation kan metallen bli tätare och mer strukturellt kontinuerlig. Interna hålrum eller diskontinuiteter kan minskas. Kornflödet kan riktas runt detaljens geometri. I kritiska lastbärande områden kan detta ge bättre utmattningsbeständighet än en kropp som endast formas genom att ta bort material från en stång.
Tänk på vad borret utsätts för under användning. Huset bär inte en enda ren, jämn last. Det slås, vrids, spolas, värms upp, kyls och vibreras tusentals gånger. Små inre svagheter kan bli utgångspunkten för utmattningsskador.
En väl utformad smidesprocess hjälper till att placera materialet där det behöver fungera.
Det kan också ge en mer enhetlig struktur före den slutliga värmebehandlingen. Värmebehandlingen justerar sedan den slutliga hårdheten och segheten, men det fungerar bäst när utgångsmaterialet redan är jämnt.
Noggrannhet spelar fortfarande roll efter smide
Smidning eliminerar inte bearbetning. Det förändrar vad bearbetning behöver göra.
Ett nästan helt smidd ämne kan minska mängden material som måste avlägsnas senare. Tillverkaren kan sedan fokusera bearbetningsarbetet på kritiska funktioner: gängor, knapphål, jämngångar, ytor och exakta övergångar.
Detta är viktigt eftersom knappborrs prestanda beror på geometrin lika mycket som materialet.
Hårdmetallstift behöver korrekt håldiameter, djup, avstånd och sätesläge. Ytans utformning måste möjliggöra effektiv bergbrytning och borttagning av borrspån. Gängorna behöver korrekt form och ingrepp. Spolhål måste placeras och ytbehandlas så att de fungerar utan att skapa onödiga spänningskoncentrationer.
När den smidda kroppen är dimensionsstabil blir dessa efterbehandlingsoperationer enklare att kontrollera. Mindre onödig skärning kan också innebära bättre materialutnyttjande och effektivare produktion.
Processkontroll skiljer en stark bit från en riskabel
Varmsmideprocessen har sin egen disciplin.
Uppvärmningstemperaturen måste matcha stålsorten och formningskonstruktionen. För lite värme kan försvåra formningen och öka belastningen på formen. För mycket värme kan skada kornstrukturen, öka oxidationen och förkorta formens livslängd. Temperaturen måste kontrolleras under hela processen, inte gissas utifrån utseendet.
Formens skick spelar också roll. En sliten eller dåligt kyld form kan påverka dimensioner, ytkvalitet och repeterbarhet. Tillverkare måste hantera formtemperatur, smörjning, uppriktning och underhåll om de vill ha en jämn produktion.
Sedan kommer värmebehandling. Den smidda kroppen behöver fortfarande en kontrollerad termisk cykel för att utveckla sina önskade slutliga egenskaper. Rengöring, uppvärmningsjämnhet, kylning, anlöpning och inspektion är allt annat än avgörande.
Med andra ord är smide inte en genväg runt kvalitetskontroll. Det är ett steg i ett kvalitetssystem.
Vad köpare bör fråga en leverantör av knappborr
En köpare behöver inte bli metallurg. Men några praktiska frågor kan avslöja om en leverantör förstår produkten bortom ytans utseende.
Fråga hur borrkronans kropp är formad. Fråga vilka stålsorter som används för den avsedda tillämpningen. Fråga hur knapphål, gängor och spolningsfunktioner kontrolleras. Fråga vilken värmebehandling och hårdhetskontroller som utförs. Fråga om leverantören kan anpassa borrkronan till dina bergförhållanden, borrmodell, stånggänga och arbetsmönster.
Titta också på de resultat som är viktiga i fält:
Stabil mätarens livslängd
Säker fasthållning av hårdmetallknappar
Tillförlitliga gängade anslutningar
Motståndskraft mot sprickbildning i kroppen
Konsekvent penetrationsprestanda
Förutsägbar kostnad per borrad meter
Ett knappborr är inte bara en samling hårdmetallinsatser. Det är ett noggrant laddat mekaniskt system. Det är borrkroppen som håller ihop systemet.
När kroppen tillverkas med rätt process och kontrolleras noggrant har resten av borrkronan en mycket bättre chans att leverera den prestanda som borrpersonalen förväntar sig.



