
Förebyggande av borrverktygsbrott: Lärdomar från analys av 23CrNi3Mo-stålbrott
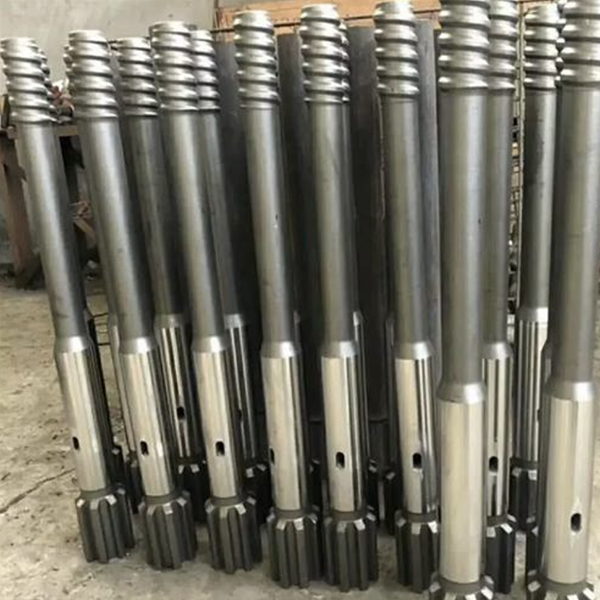
Borrverktyg som används inom gruvdrift, stenbrott och energiprojekt arbetar under några av de tuffaste mekaniska förhållandena inom industrin. Komponenter, skaft, borrstänger och borrkronor till sänkborrhammare måste motstå upprepad stöt, vridning, böjning, nötning, korrosion och kontaktspänningar. När ett verktyg går sönder i förtid blir resultatet mer än förlusten av en komponent: borrningen stoppas, produktionen försenas och ansluten utrustning kan skadas.
Felanalys av borrverktyg i karburerat 23CrNi3Mo-stål ger värdefull vägledning för tillverkare och användare. Den viktigaste lärdomen är att utmattningslivslängden beror på balansen mellan ythårdhet och kärnseghet, samt bearbetningsnoggrannhet, värmebehandling och övergripande materialkvalitet.
Varför borrverktyg är sårbara för utmattningsbrott
Ett borrverktyg utsätts för upprepad belastning under varje borrcykel. Slagenergin färdas genom verktygskroppen, medan rotation och matningskraft skapar ytterligare belastning. Under verkliga arbetsförhållanden kan komponenten också uppleva:
Böjning på grund av feljustering eller hålavvikelse.
Torsionsbelastning från rotation och kontakt mellan borrkrona och berg.
Slitage från bergdamm och borrkax.
Korrosion från gruvvatten, spolvatten eller våta borrförhållanden.
Lokal spänningskoncentration vid splines, gängor, skuldror och maskinbearbetade övergångar.
Dessa belastningar är inte statiska. De upprepas tusentals gånger under borrning, vilket gör utmattningsprestanda avgörande. Små ytdefekter, skarpa bearbetningsmärken, dåliga övergångar eller olämplig värmebehandling kan bli platser där sprickor initieras. När en spricka väl bildats kan stötbelastning driva den framåt snabbt.
Karbureringens roll i borrverktygets prestanda
Karburering används ofta för att skapa en hård, slitstark yta samtidigt som en hårdare kärna bibehålls. För borrverktyg är denna kombination avgörande. Ytan måste motstå slitage och kontaktskador, medan kärnan måste absorbera slagenergi och förhindra sprödbrott.
En framgångsrik karburiserad struktur bör ha en gradvis övergång från det hårda ytskiktet till den mjukare, segare kärnan. Denna hårdhetsgradient hjälper till att fördela spänningar och minskar risken för en plötslig egenskapsförändring mellan skikten.
Om det karburerade lagret är för sprött, för ojämnt eller dåligt anpassat till kärnan kan utmattningsmotståndet minska. En smal övergångszon kan skapa en kraftig förändring i hårdhet och mikrostruktur. Vid upprepad påverkan kan detta område bli sårbart för sprickbildning. Däremot hjälper en bredare och jämnare övergång verktyget att motstå sprickbildning och saktar ner sprickutbredning.
Utseendet på frakturen hjälper till att identifiera grundorsaken
Undersökning av sprickytor är en av de mest användbara metoderna vid analys av borrfel. Svepelektronmikroskopi kan avslöja om en spricka växte gradvis genom utmattning eller om komponenten bröts plötsligt.
En komponent med bättre utmattningsbeständighet uppvisar ofta tecken på spricktillväxt före slutligt brott, inklusive utmattningsstrimmor och duktila gropar. Dessa egenskaper indikerar att materialet absorberade energi och motstod sprickutbredning över tid.
Som jämförelse kan ett sprött brott verka relativt slätt och uppvisa begränsad plastisk deformation. Detta kan indikera att en defekt eller spänningskoncentration ledde till snabb brottning innan materialet hade möjlighet att deformeras avsevärt.
Platsen för brottet är också viktig. Splines, gängrötter och skarpa geometriska övergångar är vanliga platser för spänningskoncentration. Om sprickor konsekvent börjar vid en splinekant eller ett bearbetat hörn, bör undersökningen fokusera på ytjämnhet, dimensionsnoggrannhet, verktygsgeometri och lokala värmebehandlingseffekter.
Mikrostruktur och hårdhet måste fungera tillsammans
En hård yta är inte automatiskt en hållbar yta. Borrverktygets tillförlitlighet beror på förhållandet mellan det karburerade lagret, övergångszonen och kärnstrukturen.
För många slagborrningskomponenter kombinerar den önskade strukturen en yta med hög hårdhet med en kärna som bibehåller tillräcklig seghet. En gradvis hårdhetsprofil kan bidra till att minska sprödhet. Mikrostrukturen bör kontrolleras för att undvika överdriven sprödhet samtidigt som den ger tillräckligt motstånd mot slitage och deformation.
Martensitiska strukturer kan ge hög hårdhet, men överdriven hårdhet i kärnan eller en abrupt transformationszon kan minska segheten. Bainitiska eller anlöpta strukturer i kärnan kan bidra till att stödja slagtålighet, beroende på den specifika designen och värmebehandlingsprocessen.
Det korrekta resultatet är inte ett universellt hårdhetsvärde. Det är en kontrollerad egenskapsprofil som matchar verktygets geometri, legeringssammansättning, driftsbelastning och förväntade slitageförhållanden.
Stålrenhet är fortfarande viktigt
Icke-metalliska inneslutningar kan bli utmattningsfaktorer när de är stora, dåligt fördelade eller belägna nära ytor med hög belastning. Oxid- och sulfidinneslutningar bör därför kontrolleras genom ren ståltillverkning.
Förekomsten av små inneslutningar förklarar dock inte automatiskt alla fel. Om inneslutningarna är fina och välkontrollerade kan den viktigaste orsaken vara obalans i värmebehandlingen, dålig övergångszonsdesign, ytdefekter eller bearbetningsskador.
En fullständig felutredning bör undersöka:
Sprickans ursprung och spricktillväxtriktning.
Yt- och underytans mikrostruktur.
Djup och hårdhetsgradient för karburerat hölje.
Indikatorer för kärnans hårdhet och seghet.
Inkluderingsstorlek, typ och distribution.
Geometri för splines, gängor och skuldror.
Bearbetningsmärken, slipskador och ytjämnheter.
Faktiska borrförhållanden och underhållsregister.
Tillverkningskontroller som förbättrar verktygens livslängd
För att förbättra borrverktygens livslängd krävs samordnad kvalitetskontroll från råmaterial till slutlig inspektion.
Stålproduktion bör kontrollera sammansättning, renhet och segregering. Valsning och smide bör bibehålla en enhetlig mikrostruktur och undvika grovkorniga områden. Bearbetning bör minimera vassa skåror, djupa verktygsmärken och oregelbundna ytfinisher. Kritiska ytor bör inspekteras före värmebehandling och igen före leverans.
Karburering och efterföljande värmebehandling kräver särskilt noggrann kontroll. Höljets djup, kolpotential, kylningshastighet och anlöpningsförhållanden påverkar alla den slutliga mikrostrukturen och hårdhetsprofilen. En robust process producerar en slitstark yta, en jämn övergångszon och en seg kärna.
Tillverkare bör också använda processvalideringsmetoder såsom hårdhetsprovning, metallografisk undersökning, dimensionsinspektion och utmattningsrelaterad provning för kritiska produkter.
Praktiska steg för användare
Borrentreprenörer kan också minska förtida fel genom korrekt användning. Verktyg bör anpassas till borrens slagenergi, vridmoment och håldiameter. Slitna kopplingar, dålig uppriktning och för hög matningskraft bör korrigeras tidigt. Operatörer bör regelbundet inspektera splines, gängor och kontaktytor och ta bort skadade verktyg innan sprickor blir katastrofala fel.
Målet är inte bara att göra ett borrverktyg hårdare. Målet är att skapa en komponent med rätt balans mellan slitstyrka, seghet, utmattningsbeständighet och tillverkningsprecision. För 23CrNi3Mo-borrverktyg är den balansen grunden för pålitlig prestanda med lång livslängd i krävande bergborrningsmiljöer.



