
Varm extrudering för konborrar: En praktisk väg till bättre tillverkning av bergborrverktyg
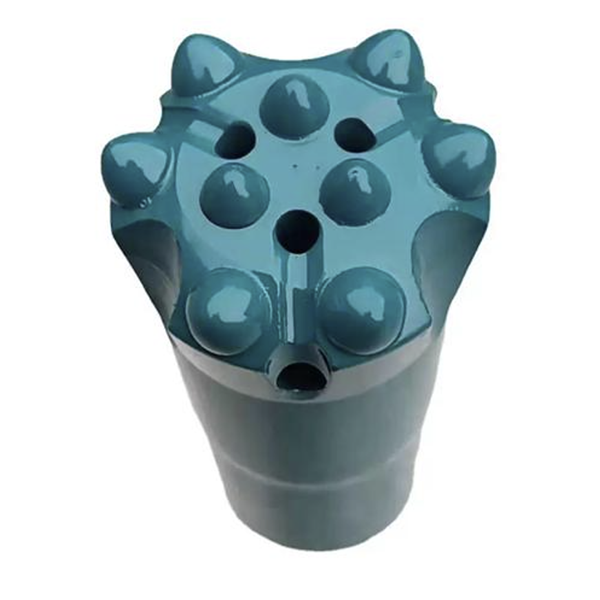
Konborrkronor är kritiska arbetskomponenter i många borr- och prospekteringsapplikationer. De används i slitande miljöer, utsätts för upprepade stötbelastningar och förbrukas i betydande mängder vid gruvdrift, stenbrott, geoteknisk borrning och byggprojekt. På grund av dessa förhållanden måste tillverkare balansera borrkronans styrka, dimensionell konsistens, produktionseffektivitet och materialkostnad.
Traditionell tillverkning av konborrkronor börjar ofta med rundstång och förlitar sig på svarvning, fräsning och andra skärprocesser för att skapa den slutliga formen. Denna metod är välbekant och flexibel, men den kan också skapa flera utmaningar. Komplexa profiler kräver mer bearbetningstid, materialutnyttjandet kan vara lågt och det avbrutna metallflödet som skapas vid skärning kan minska utmattningsmotståndet i områden med hög belastning.
Varm extrudering erbjuder ytterligare ett tillverkningsalternativ för utvalda konborrkonstruktioner. Genom att forma ett uppvärmt ämne inom ett kontrollerat temperaturområde under materialets omkristallisationstemperatur kan tillverkare minska deformationsmotståndet samtidigt som de bibehåller god dimensionskontroll och ett mer kontinuerligt internt kornflöde. För tillverkare av borrverktyg är målet inte bara att ersätta bearbetning. Det är att skapa en mer stabil produktionsväg som stöder kvalitet, produktivitet och långsiktig verktygstillförlitlighet.
Varför konformningsmetoden är viktig
Ett bergborrverktyg måste överföra slagenergi effektivt från borrsträngen till berget. Kronkroppen måste därför motstå upprepade belastningar, vibrationer, slitage och risken för utmattningssprickbildning. Tillverkningskvaliteten har en direkt inverkan på denna prestanda.
När en konformad komponent huvudsakligen tillverkas genom bearbetning kan en stor mängd material avlägsnas från den ursprungliga stången. Detta kan öka spill och förlänga cykeltiderna. Bearbetningen exponerar också den ursprungliga metallstrukturen snarare än att styra fiberflödet runt den slutliga formen.
En formningsbaserad process kan bevara mer av materialet och hjälpa de interna flödeslinjerna att följa detaljens yttre kontur. I princip kan detta vara fördelaktigt för komponenter som utsätts för cyklisk belastning. Slutresultatet beror dock på många faktorer, inklusive materialval, värmekontroll, formdesign, smörjning, formkraft, värmebehandling och kvalitetskontroll.
Av denna anledning bör varm extrudering ses som ett kontrollerat tillverkningssystem snarare än ett enda produktionssteg.
Vad är varm extrudering?
Extruderingsprocesser delas ofta in i kall extrudering, varm extrudering och varm extrudering beroende på formningstemperatur.
Kallextrudering kan ge utmärkt dimensionsnoggrannhet och ytkvalitet, men materialets motståndskraft mot deformation är relativt hög. Detta ökar den erforderliga presskapaciteten och verktygsbelastningen. Kallformade delar kan också kräva ytterligare behandling för att klara deformationshärdning.
Varm extrudering minskar formningsmotståndet avsevärt, men det kan medföra mer oxidation, lägre dimensionell precision och eventuella problem med ytkvaliteten.
Varm extrudering är avsedd att ge en medelväg. Arbetsstycket värms upp över rumstemperatur men under omkristallisationsintervallet. Vid rätt temperatur blir materialet lättare att forma än vid kall extrudering, samtidigt som man undviker vissa av de skal- och dimensionskontrollproblem som är förknippade med högtemperaturformning.
För tillverkning av konborrkronor kan varm extrudering erbjuda flera potentiella fördelar:
Lägre formningskraft jämfört med kall extrudering
Bättre dimensionskontroll än många varmformningsvägar
Minskat materialspill jämfört med omfattande skäroperationer
Potentiellt förbättrat metallflöde runt delprofilen
Lämplig för högvolymsproduktion när verktyg och processkontroll är väl etablerade
Processväg för en varmextruderad konborre
En typisk process börjar med att välja en lämplig diameter och längd på ämnet. Ämnet bör dimensioneras noggrant för att minimera överdriven deformation samtidigt som det säkerställs att tillräckligt med material finns tillgängligt för att fylla formhåligheten. God ämnesförberedelse stöder stabil fyllning, minskar risken för defekter och hjälper till att skydda formformarna.
Arbetsstycket värms sedan upp till den angivna formningstemperaturen. Det exakta temperaturfönstret beror på stålsorten, delens geometri, deformationsnivå och utrustningens kapacitet. För legeringsstål med medelhög kolhalt, såsom 40Cr, indikerar den ursprungliga tekniska diskussionen att ett kontrollerat varmformningsområde kan minska deformationsmotståndet samtidigt som man undviker allvarlig ytoxidation i samband med betydligt högre temperaturer.
Induktionsuppvärmning är ofta användbart eftersom det kan ge snabb och repeterbar uppvärmning. Måltemperaturen bör dock verifieras genom processtester och produktionsövervakning. Överhettning kan öka oxidation och ytbeläggning, medan otillräcklig uppvärmning kan öka formbelastningen och accelerera formslitage.
Efter uppvärmning appliceras smörjmedel på arbetsstycket och formhåligheten. Ämnet placeras i formen, positioneras korrekt och pressas till rätt form. Formen öppnas efter formningsslaget och ett utstötningssystem tar bort det färdiga arbetsstycket.
Det här låter enkelt, men varje steg kräver kontroll. Ojämn uppvärmning, dålig smörjning, felaktig ämnesstorlek eller instabil formjustering kan leda till ofullständig fyllning, kärv, dimensionsvariationer eller för tidigt verktygsfel.
Smörjningens roll
Smörjning är en av de viktigaste delarna av varm extrudering. Ett smörjmedel måste minska friktion, skydda formytan, hjälpa arbetsstycket att flyta in i hålrummet och förbli effektivt vid formningstemperaturen.
För tillverkning av konborrkronor kan ett smörjmedelssystem innefatta grafitbaserade material eller andra högtemperaturformuleringar som är lämpliga för den valda processen. Smörjmedlet måste fästa på ett tillförlitligt sätt på formytan och skapa en stabil film under formningen. Om smörjningen är ojämn kan pressbelastningen öka, ytfinishen försämras och formen slitas snabbare.
Tillverkare bör validera smörjmedlets prestanda genom tester som beaktar formningstemperatur, uppehållstid, tryck, verktygsmaterial och delgeometri. Ett smörjmedel som fungerar bra på en press- eller formkonstruktion kanske inte fungerar på samma sätt i en annan produktionsmiljö.
Överväganden vid formdesign
Formdesignen har stor inverkan på huruvida en varm extruderingsprocess är stabil och kommersiellt praktisk. Konformade arbetsstycken har ofta varierande diametrar och komplexa konturer, så formen måste styra materialflödet utan att orsaka överdriven friktion eller lokal spänningskoncentration.
En delad matrisstruktur kan vara användbar för att ta bort formade koniska bitar. Konvinkeln på matrisens anliggningsytor är särskilt viktig. Om konvinkeln är för stor kan anliggningsytorna separera under belastning. Om den är för liten kan matrisen bli svår att lossa eller förlora stabilitet under processen.
Den ursprungliga tekniska diskussionen identifierade en 15-graders kona som en effektiv referens i sin testade design. Detta värde bör inte behandlas som en universell specifikation. Det är en processreferens som måste bekräftas mot det faktiska materialet, detaljstorleken, pressens tonnage och formstrukturen som används i produktionen.
En pålitlig utstötningsmekanism är också avgörande. När den formade konbiten förblir tätt inkopplad med stans- eller formhåligheten kan manuell borttagning bromsa cykeln och skapa säkerhetsrisker. Ett korrekt utformat stopp- och utstötningssystem hjälper till att separera arbetsstycket från verktyget och stöder kontinuerlig produktion.
Produktionsfördelar och kvalitetskontroll
Jämfört med en bearbetningsdominerande väg kan varm extrudering förbättra materialutnyttjandet och minska antalet skäroperationer. Det kan också förbättra produktionseffektiviteten för repeterbara delar i hög volym. Tekniken är särskilt attraktiv där delgeometrin är tillräckligt komplex för att göra bearbetningen långsam men tillräckligt standardiserad för att motivera dedikerade verktyg.
Varm extrudering är dock inte automatiskt det bästa valet för varje konborre. Investeringar i verktyg, underhåll av formen, presskapacitet, materialkonsistens och resurser för kvalitetskontroll måste alla beaktas.
En robust inspektionsplan bör omfatta dimensionskontroller, kontroller av yttillstånd, hårdhetsverifiering efter eventuell värmebehandling och utvärdering av interna defekter när applikationen kräver det. Tillverkare bör också övervaka formkraft, ämnestemperatur, smörjtillstånd och slitagetrender för formen. Dessa register gör det enklare att identifiera processavvikelser innan det blir ett kvalitetsproblem.
Slutsats
Varm extrudering erbjuder en lovande metod för tillverkning av konborrkronor och andra komponenter till bergborrverktyg som kräver styrka, konsistens och effektiv produktion. Genom att kombinera kontrollerad uppvärmning, lämplig smörjning, stabil formkonstruktion och tillförlitlig utstötning kan producenter minska formningsmotståndet samtidigt som de bibehåller användbar dimensionsnoggrannhet och förbättrar materialutnyttjandet.
Den viktigaste lärdomen är att formningsprocessen måste konstrueras som ett komplett system. Temperatur, ämnesgeometri, verktyg, smörjning, presskapacitet och inspektionsstandarder samverkar. Med noggrann validering kan varm extrudering bli en värdefull tillverkningsmetod för borrverktygsföretag som vill förbättra både produktivitet och produkthållbarhet.



