
Den smutsiga detaljen som kan förstöra en gängad knappbit innan den når gruvan
Ett gängat knappskär kan tillverkas av rätt stål, bearbetas till rätt dimensioner och förses med rätt hårdmetallknappar. Det kan fortfarande gå sönder tidigt på grund av något som ser nästan ofarligt ut: en tunn oljefilm.
Olja, bearbetningsvätska, metallflisor, oxidflagor och verkstadsdamm är lätta att förbise före värmebehandling. De är inte lätta att förlåta efteråt.
För en bergborrkrona är värmebehandling där styrka, seghet och slitstyrka byggs in i stålet. Om ytan förorenas före uppvärmnings- och kylningscykeln kan behandlingen bli ojämn. Resultatet kan bli mjuka fläckar, ojämn hårdhet, deformation, sprickbildning eller minskad livslängd.
Problemet visar sig inte alltid i fabriken. Ett borrspett kan klara en snabb visuell inspektion och först avslöja sina svagheter efter att det börjar utsättas för upprepade stötar under marken.
Därför är korrekt ytrengöring inte städning. Det är en del av kvalitetskontrollen för gängade knappborrar.
En ren yta gör att värmebehandlingen fungerar jämnt
Innan kylning måste borrkroppen värmas upp och svalna så jämnt som möjligt.
När olja eller skärvätska blir kvar på ytan kan den förkolna vid hög temperatur. Detta kan skapa lokal isolering som förändrar hur snabbt olika delar av kroppen värms upp eller kyls ner. I praktiken kan ett område av borrkronan få en annan termisk historik än ett annat.
Det är ett problem eftersom ett gängat knappborr inte har en enkel form. Det har knapphål, spolkanaler, gängrötter, spår och varierande sektionstjocklekar. Redan dessa egenskaper gör temperaturkontrollen mer krävande. Ytkontaminering tillför ytterligare en okontrollerad variabel.
En lokal mjuk punkt kan minska slitstyrkan runt gängan eller kroppsytan. Ojämn härdning kan påverka hur kroppen reagerar på stötar. I mer allvarliga fall kan termisk stress bidra till deformation eller sprickbildning.
Målet är inte bara att få borret att se rent ut. Målet är att ta bort allt som stör en stabil och repeterbar värmeöverföring.
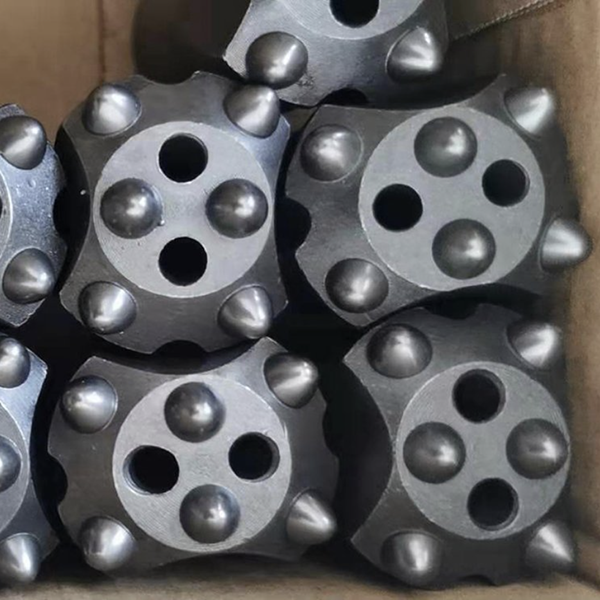
Flis och skal orsakar sina egna problem
Olja är inte det enda problemet.
Metallflisor och oxidlager kan förhindra att kylmediet kommer i jämn kontakt med stålet. Om kylningen är ojämn kan den resulterande mikrostrukturen variera från ett område till ett annat. Denna variation kan påverka hårdhet, seghet och utmattningsbeständighet.
För en bergborrkrona är konsekvens lika viktigt som topprestanda.
Borrkronan måste överföra slagenergi effektivt samtidigt som den håller fast hårdmetallstiften ordentligt. Den måste motstå abrasivt slitage från krossad berggrund och borrkax. Den måste skydda den gängade anslutningen genom upprepade borrcykler. Ett svagt område kan bli den punkt där hela verktyget förlorar tillförlitlighet.
Gängrötter och övergångar runt spolfunktioner förtjänar särskild uppmärksamhet. Dessa är redan områden där stress kan koncentreras. Om de dessutom får inkonsekvent värmebehandling på grund av dålig rengöring ökar risken för tidiga skador.
En borrsleverantör kan ha en bra stålkvalitet och en kapabel ugn, men ingen av dem kan helt kompensera för en förorenad yta som kommer in i processen.
Smutsiga delar skadar även kylsystemet
Ytrengöring skyddar mer än själva borrkronan. Den skyddar utrustningen som behandlar den.
När olja, flis, glödspån eller annat skräp kommer in i ett kylande olje-, vatten- eller saltbadssystem kan de minska mediets stabilitet. Kylolja kan mörkna, brytas ner eller förlora de egenskaper som behövs för kontrollerad kylning. Fasta partiklar kan förorena cirkulationssystem, strypa munstycken och skapa inkonsekvent flöde.
Det betyder att en dåligt förberedd sats även kan påverka senare satser.
Kostnaden är inte begränsad till utbyte av vätska eller underhåll av utrustning. När kylförhållandena blir mindre förutsägbara står tillverkaren inför ett större kvalitetskontrollproblem. En process som borde vara repeterbar börjar producera resultat som varierar från del till del.
För gruventreprenörer är detta viktigt eftersom variation leder till stillestånd. Ett gängat knappborr som slits eller spricker oväntat kan avbryta borrningen, komplicera verktygsbyten och öka kostnaden per borrad meter.
Tillförlitlig tillverkning byggs genom att ta bort variationskällor innan de går in i processen.
Säkerhet hör hemma i rengöringssteget
Det finns ytterligare en anledning att ta städning på allvar: säkerhet.
Olja och flyktiga rester kan ryka, bränna eller skapa farliga förhållanden i högtemperaturutrustning. I slutna värmemiljöer kan kontaminering skapa en allvarligare brandrisk. Ångor kan också påverka luftkvaliteten i verkstaden och skapa onödig exponering för operatörerna.
Det gör rengöringsfasen till en fråga om produktionskontroll och säkerhetskontroll på samma gång.
En disciplinerad process bör definiera vad som måste tas bort, hur delen inspekteras och hur rena komponenter skyddas innan de går in i ugnen. Detaljerna kommer att variera beroende på fabrik, material och värmebehandlingssystem, men principen förblir densamma: låt inte okända rester komma in i en kritisk termisk process.
Vad en praktisk kontroll före värmebehandling bör omfatta
Innan en gängad knappbitskropp genomgår värmebehandling bör tillverkare ha en tydlig inspektionsrutin. Den bör bekräfta att delen är fri från synlig olja, skärvätska, flisor, löst glödskal, damm och andra föroreningar.
Processen bör också uppmärksamma områden som är lätta att missa:
Trådrötter och trådavlastningar
Spolhål och spår
Knapphålskanter och övergångar till kroppen
Försänkta ytor där bearbetningsvätska kan samlas
Delar som har väntat mellan bearbetning och värmebehandling
En ren del bör också förbli ren. Dålig hantering efter inspektion kan snabbt förstöra arbetet. Förvaringsutrymmen, överföringsställ, handskar och fixturer påverkar alla om föroreningar återkommer innan ugnscykeln startar.
Det är därför de starkaste tillverkarna behandlar rengöring som ett dokumenterat processteg, inte en informell instruktion.
Kvalitet byggs innan ugnsluckan stängs
I bergborrverktyg finns det inget enskilt steg som skapar kvalitet. Stålval, smide, bearbetning, värmebehandling, montering av hårdmetallstift, gängnoggrannhet och slutlig inspektion samverkar.
Men värmebehandling är särskilt oförlåtande. Den kan förvandla en välgjord borrkrona till ett hållbart borrverktyg, eller blottlägga alla genvägar som tagits tidigare i produktionen.
Ytrengöring är kanske inte den mest synliga delen av tillverkning av knappsatsar. Kunder frågar sällan om det först. Ändå är det en av detaljerna som skiljer en kontrollerad process från en hoppfull.
En ren borrkropp ger värmebehandlingsprocessen en rättvis chans att göra sitt jobb. Det betyder jämnare hårdhet, mer pålitlig seghet, bättre gänghållbarhet och färre obehagliga överraskningar när verktyget väl arbetar i hårt berg.
För alla som köper gängade knappbits är lärdomen enkel: fråga hur leverantören styr processen före värmebehandlingen, inte bara vad som händer efter den.



