Gängbearbetning av knappbitar: 5 kontroller som förlänger verktygets livslängd
Varför avgör bearbetning av gängade knappborrar hur länge borret håller?
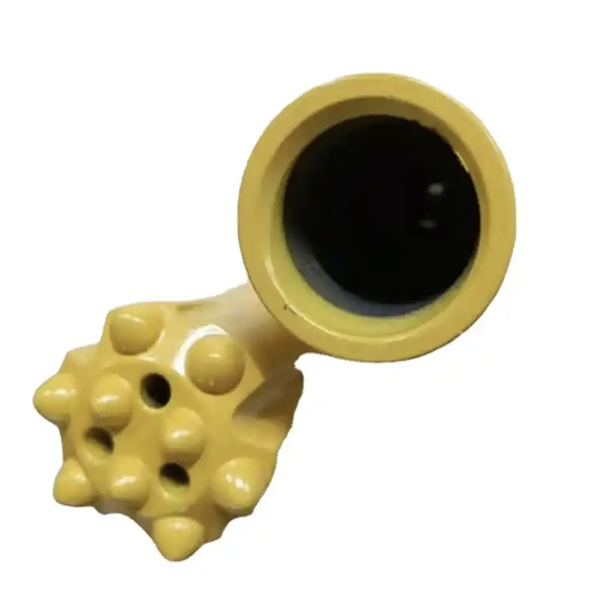
Ett gängat knappborr kan se perfekt ut när det lämnar verkstaden och ändå förlora slagenergi under sitt första skift. Det dolda problemet finns ofta inuti skaftkroppen: bearbetningsutgångspunkten ändrades mellan operationerna, ett vasst hörn lämnades kvar bredvid ett spånspår, eller en grad skadade den matchande borrstången.
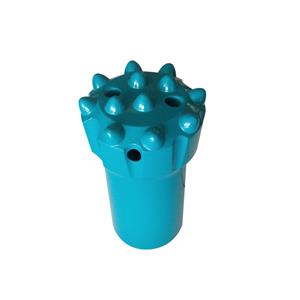
Skaftkroppen är inte bara en stålbit som håller fast knapparna. Den överför slagenergi, bär den gängade anslutningen, styr rotationen och hjälper till att spola bort bergpulver. Små bearbetningsfel kan därför leda till monteringsproblem, ojämn belastning, spänningskoncentration och för tidigt haveri.
Följande kontroller är grunden för tillförlitlig gängad knappbearbetning.
1. Använd ett bearbetningsdatum genom hela processen
Samma bearbetningsutgångspunkt bör användas för att svarva ytterdiametern, skära gängan och fräsa spånevakueringsspåren. Att ändra utgångspunkten under produktionen kan orsaka koaxialfel.
Ett borr kan fortfarande klara en grundläggande visuell inspektion efter detta, men gängan, ytterdiametern och spånkanalerna kanske inte längre delar samma mittlinje. När borret väl arbetar under stöt kan den feljusteringen skapa ojämn kontakt och minska effektiviteten i energiöverföringen.
En stabil process börjar med en tydlig utgångsplan, konsekvent fastspänning och verifiering efter varje större ändring av uppställningen.
2. Behandla tråden som en energiöverföringskomponent
Gängan är den huvudsakliga förbindelsen mellan knappborren och den matchande borrstången. Den måste uppfylla ritningskraven för gängstorlek, stigning, profil och tolerans.
Ett för stort spel kan slösa bort slagenergi och påskynda slitage på kontaktytorna. Ett för litet spel kan försvåra monteringen eller orsaka att anslutningen kärvar. Ingetdera tillståndet är acceptabelt vid en produktionsborrningsoperation.
Gängkvalitetskontroll bör omfatta mer än den nominella diametern. Gängytan, avlastningsområdet och gängans löpvidd måste vara fria från repor, bucklor, grader och oxidlager. Dessa defekter kan störa monteringen och bli början på utmattningsskador.
För köpare av bergborrkronor bör gängstandarden och den matchande stångspecifikationen alltid bekräftas tillsammans. Ett bra borrkrona kan inte kompensera för en inkompatibel anslutning.
3. Ge stenpulver en ren utgång
Spår och hål för spånavgång måste bearbetas enligt ritningens placering och mått. Deras syfte är att ge krossat berg en tillförlitlig väg ut ur hålet. Om passagen är dåligt placerad eller blockeras kan pulver samlas runt borrkronan och öka friktion, värme och slitage.
Spårets mynning, botten och kanter bör använda en lämplig R-övergång. Skarpa hörn är farliga av två skäl. De kan fånga bergpulver och de skapar spänningskoncentration vid upprepad stöt.
Samma princip gäller för varje övergång på skaftkroppen:
Den avsmalnande kroppen mot ytterdiametern
Ytterdiametern till ändytan
Spånspåret till den gängade sektionen
Alla andra ändringar i sektionen som visas på ritningen
Dessa områden bör följa den angivna kälradien snarare än att använda en skarp 90-graders övergång. Efter bearbetning är en enkel manuell kontroll värdefull. Operatören bör känna efter steg, upphöjda kanter eller grader som kanske inte är uppenbara vid en snabb visuell inspektion.
4. Grada ytorna lika noggrant som du bearbetar dem
Fullständig gradning är ett grundläggande krav, inte ett kosmetiskt efterbehandlingssteg. Särskild uppmärksamhet bör ägnas åt gängrötter, profilkanter och hörnen på avlastningsspåret.
En praktisk metod är kontrollerad handfinbearbetning med fint slippapper. Målet är att ta bort grader utan att ändra den konstruerade gängprofilen eller övergångsradien. Eventuell kvarvarande grader kan repa den motstående borrstången under monteringen, vilket gör att en bra gänga ser ut som en dålig passform.
Efter gradning bör borret rengöras så att slipande partiklar, oxidfragment och lösa spån inte finns kvar inuti gänganslutningen eller spolkanalerna.
5. Gör inspektion till en del av varje kritisk operation
Inspektionen bör inte vänta tills det färdiga borret når den slutliga inspektionsstationen. Varje kritisk bearbetningsoperation bör verifieras till 100 %.
Gängdimensioner bör kontrolleras med GO- och NO-GO-gängmätare. Gängans yta, släppningsområdet och övergångsradien bör kontrolleras visuellt och genom känsel. Denna kombination upptäcker både dimensionsfel och ytdefekter.
Den slutliga inspektionen bör innefatta en provmontering med gängtålen och en matchande standardborrstång. Stången ska gå in smidigt, utan att kärva eller ha onormalt motstånd. När den dras åt ska vridmomentet kännas jämnt snarare än att plötsligt öka vid en punkt.
Detta slutliga passformstest kopplar verkstadsmätningen till faktiska fältförhållanden. Ett borr som klarar en diameterkontroll men kärvar under montering är inte klart för användning.
6. Utrustning är viktig, men processdisciplin är viktigare
Vissa utländska verktygstillverkare använder fleraxliga fleroperationer och koncentrerar de flesta skaftkroppsoperationerna i ett produktionssystem. Denna metod kräver generellt betydande investeringar i utrustning och kan ge stabil kvalitet med lägre manuellt arbete. Dess begränsning kan vara en lägre bearbetningskapacitet.
Många inhemska tillverkare använder distribuerade processer, specialiserad bearbetningsutrustning och i vissa fall robothantering. Detta arrangemang kan ge hög effektivitet, lägre utrustningsinvesteringar och stabil kvalitet när processen kontrolleras korrekt.
Den viktiga lärdomen är att utrustningsetiketter inte garanterar borrets prestanda. Nollpunktskontroll, gänginspektion, övergångskvalitet, gradning och slutlig provmontering är det som avgör om det färdiga gängade knappborret presterar konsekvent.
7. En praktisk checklista för utgivning
Innan en gängad knappsats släpps för leverans bör produktions- eller kvalitetsteamet bekräfta:
Ritningsrevisionen, gängstandarden och bearbetningsutgångspunkten är korrekta.
Gängstorlek, stigning och profil klarar lämpliga mått.
Gängytor och avlastningsområden är fria från repor, bucklor, grader och glödspån.
Spår och hål för spånavgång matchar angivna positioner och mått.
Alla övergångar har den erforderliga radien och inga skarpa hörn.
Hela borret har gradats och rengjorts.
Provmonteringen med standardborrstången är smidig och åtdragningsmomentet är jämnt.
Inspektionsregister kan spåras till bearbetningspartiet.
Vad bör köpare fråga sin borrleverantör?
När du jämför gängade knappbitar, fråga inte bara om knappens kvalitet eller styckpris. Fråga hur leverantören kontrollerar den gängade skaftkroppen.
En pålitlig leverantör bör kunna förklara gängstandarden, matchande borrstång, bearbetningsdatum, spårdesign, gradningsmetod och inspektionsprocedur. Dessa detaljer är viktiga när borrkronan måste fungera med förlängningsstänger, skaftadaptrar eller ett komplett bergborrsystem.
För Gaea Rocks kunder bidrar matchningen av den gängade knappborren med rätt borrstång och relaterade bergborrkomponenter till att upprätthålla en tillförlitlig energiöverföring från bergborren till skärytan. Rätt anslutning, ren spånavgång och en disciplinerad bearbetningsprocess skyddar tillsammans produktivitet och verktygslivslängd.
Ett gängat knappborr förtjänar sin livslängd långt innan det når berget. Det börjar med en stabil utgångspunkt, exakta gängor, smidiga övergångar, fullständig gradning och inspektion som inte lämnar utrymme för gissningar.