Varför värmebehandling avgör om en gängad knappbit överlever jobbet
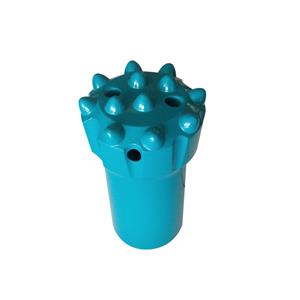
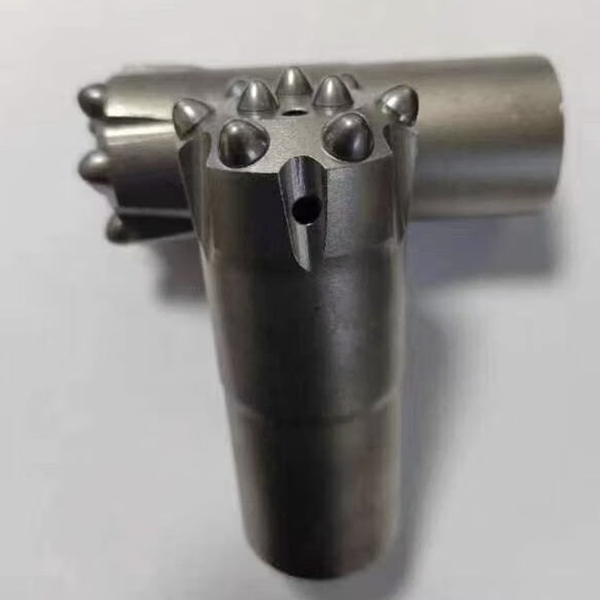
Ett gängat knappskär kan se perfekt ut när det lämnar fabriken. Gängorna är rena. Hårdmetallknapparna sitter tätt. Kroppsytan är slät.
Sedan går den under jorden.
Några timmars hård borrning senare kan historien vara en helt annan. Ett borr håller sin hållfasthet, håller knapparna på plats och kommer tillbaka redo för nästa skift. Ett annat utvecklar gängskador, sprickor i kroppen, onormalt slitage eller lösa insatser långt innan någon förväntade sig.
Skillnaden är inte alltid synlig från utsidan. Ofta beror det på värmebehandlingen.
För ett gängat knappborr är värmebehandling inte ett sista kosmetiskt steg. Det är processen som avgör om stålkroppen har rätt balans mellan styrka, seghet, slitstyrka och utmattningsbeständighet för högslagfast bergborrning.
Om du får den balansen fel kan en bra borrdesign fortfarande misslyckas i fält.
En knappbitskropp lever under konstant stress
Bergborrning är ett tufft arbete. Varje slag från bergborren skickar en spänningsvåg genom skaftadaptern, borrstången, gängorna och borrkronans kropp. Samtidigt roterar borrkronan, hårdmetallinsatserna krossar och skär berg, och spolningen transporterar slipande borrkax genom borrytan och spåren.
Den gängade knappbitskroppen måste klara av allt detta.
Den behöver tillräcklig hårdhet för att motstå slitage runt gängor, spolhål och knappfästen. Den behöver också tillräcklig seghet för att undvika spröda och sprickor vid stötar. För mjuk och borret slits ut snabbt. För hård och kroppen kan bli sårbar för sprickbildning när borrförhållandena blir svåra.
Därför måste värmebehandling hanteras som en kontrollerad tillverkningsprocess, inte ett generellt recept.
Stålkemin spelar roll. Formen och det effektiva tvärsnittet på borrkronan spelar roll. Ugnsatmosfären, uppvärmningshastigheten, blötläggningstiden, kylningsmetoden och anlöpningscykeln spelar också roll. Om man ändrar en av dessa variabler utan att förstå de andra kan de slutliga egenskaperna avvika från vad konstruktionen kräver.
Börja med stålet, inte ugnen
Värmebehandlingsprocessen börjar långt innan en bitkropp kommer in i ugnen.
Vanliga legeringsstål för gängade knappborrar kan inkludera kvaliteter som 45CrNiMoV eller 42CrMo, beroende på design och tillverkarens process. Dessa material väljs eftersom de kan utveckla en användbar kombination av styrka och seghet efter kontrollerad behandling.
Men ett materialcertifikat ensamt garanterar inte en bra bitkropp.
Efter smidning kan förbehandling som normalisering eller glödgning bidra till att lindra inre spänningar, förfina kornstrukturen och skapa ett mer enhetligt utgångsläge för bearbetning och slutlig härdning. Att hoppa över detta steg, eller hantera det inkonsekvent, kan skapa problem senare i processen.
Ytbehandling är också viktig. Olja, glödskal och föroreningar kan påverka uppvärmningen och bidra till ytans avkolning. Det är viktigt eftersom det är precis på ytan som gängslitage, kroppsnötning och utmattningsskador ofta börjar.
En borrkropp med ett inkonsekvent ytskikt kan se acceptabel ut vid första inspektionen men bete sig oförutsägbart under drift.
Värmekontroll skyddar hållbarheten
Ett av de vanligaste misstagen vid värmebehandling är att behandla temperaturen som det enda siffran som spelar roll.
Det är det inte.
Måluppvärmningstemperaturen måste passa den specifika stålsorten och de erforderliga slutliga egenskaperna. Branschreferenser kan lista kylningsområden runt 850–920 °C för vissa borrkronor i legerat stål, men den korrekta inställningen är inte universell. Den måste komma från den godkända processspecifikationen för materialet, dimensionerna och önskat resultat.
Överhettning är särskilt skadligt. Det kan orsaka korntillväxt, minska segheten och öka risken för sprödhet vid stötar. En borrkropp kan testa tillräckligt hårt efter behandling men sakna den stöttålighet som behövs för krävande borrförhållanden.
Uppvärmningshastigheten spelar också roll. En gängad knappborr är inte ett enkelt, enhetligt stålblock. Den har spolkanaler, knapphål, gängareor och förändringar i sektionstjocklek. Snabb eller ojämn uppvärmning kan orsaka termisk stress innan kylningen ens börjar.
För komplexa geometrier kan stegvis uppvärmning och förvärmning minska temperaturskillnaden mellan ytan och kärnan. Detta bidrar till att minska risken för distorsion eller sprickbildning under nästa steg.
Målet är inte bara att värma upp kroppen snabbt. Det är att värma den jämnt.
Det är vid släckning som risken ökar
Härdning skapar den hårda struktur som behövs för slitstyrka, men det är också där termisk stress blir farlig.
Valet av kylmedium påverkar både kylhastigheten och risken för distorsion. Vatten och saltvatten kyler aggressivt, men deras snabba kylning kan öka risken för sprickbildning eller deformation. Olja är generellt mindre allvarlig och kan ge en mer kontrollerad kylprofil för många gängade knappborrtillämpningar.
Det finns inget universellt "bästa" kylmedium. Beslutet beror på stålets härdbarhet, borrkronans dimensioner, geometrin och det slutliga prestandamålet.
Det viktiga är en konsekvent kontroll.
Kylmediet behöver stabil temperatur och cirkulation. Borrkronans kropp måste komma in i mediet i rätt orientering. Ojämn kylning kan göra att ett område blir hårdare, ett annat mjukare och ett annat blir under överdriven kvarvarande spänning. Vid fältanvändning tenderar dessa svaga punkter att visa sig runt gängrötter, spolningsfunktioner eller övergångar i kroppsprofilen.
Därför bör en värmebehandlingslinje behandla kylning som en repeterbar operation, inte som ett enkelt doppnings-och-kylningssteg.
Anlöpning ger borrkroppen dess arbetsbalans
En nyligen härdad kropp kan vara hård, men hårdhet ensam är inte målet. Ohärdat eller dåligt härdat stål kan behålla för höga spänningar och bli för sprött för slagborrning.
Anlöpning minskar kvarvarande spänningar och justerar hårdhet och seghet till ett användbart område.
Tidpunkten spelar roll. Att fördröja anlöpningen efter kylning kan öka risken för sprickbildning. Temperaturen och hålltiden måste också väljas utifrån det specifika stålet och de önskade egenskaperna. Till exempel använder vissa borrkronor med hög seghet anlöpningstemperaturer över 550 °C, där den slutliga kroppens hårdhet ofta ligger inom ett kontrollerat område som HRC 44-48. Dessa siffror är processreferenser, inte en ersättning för en tillverkares kvalificerade värmebehandlingsspecifikation.
Den verkliga frågan är alltid densamma: kan borrkroppen absorbera upprepade stötar utan att förlora slitstyrkan som skyddar dess gängor och knappfästen?
Det är den balansen som en bra anlöpningscykel är byggd för att uppnå.
Detaljer runt gängor och spolhål kan inte ignoreras
Inte alla misslyckanden börjar vid biten.
Skarpa inre övergångar, ojämna områden med gängavlastning, repor och dålig ytbehandling runt spolspår kan koncentrera spänningar. Under kylning och upprepad påverkan blir dessa områden sannolika utgångspunkter för sprickor.
God design- och ytbehandlingspraxis använder släta radier snarare än skarpa hörn där det är möjligt. Kritiska gängområden bör vara rena och fria från skador. Spolhål och spår kräver noggrann uppmärksamhet eftersom de kombinerar abrasivt slitage med förändrad sektionstjocklek.
Den bästa värmebehandlingsprocessen kan inte helt kompensera för undvikbara spänningshöjningar i detaljkonstruktionen eller bearbetningen.
Kvalitetskontrollen bevisar processen
Ett gängat knappstycke bör inte bedömas enbart efter utseende.
Hårdhetsprovning på flera ställen hjälper till att bekräfta konsistens över hela huset. Tester runt gängroten och husets yta kan avslöja om behandlingen har nått de områden som är viktigast. Metallografisk inspektion kan ge ytterligare ett kontrolllager och kontrollera problem som överhettning, avkolning eller en olämplig mikrostruktur.
För borrentreprenörer är det därför leverantörernas kvalitetskontroll är viktig. En billig borrkrona med inkonsekvent värmebehandling kan kosta mer i slutändan genom för tidigt utbyte, minskad borrning, gängfel och oväntade driftstopp.
Borrkronan är grunden som håller ihop hårdmetallen, gängorna och spolkonstruktionen. När värmebehandlingen kontrolleras har hela verktyget en bättre chans att göra sitt jobb: förbli intakt, hålla måttet och överföra borrenergi effektivt genom berget.