
Bergborrverktyg: Där materialvetenskap möter gruvproduktivitet
Bergborrverktyg befinner sig i skärningspunkten mellan materialvetenskap, mekanisk design, gruvekonomi och fälterfarenhet.
Ett borrspett kan vara litet nog att hålla i en hand. En borrstång kan se ut som en enkel stålbit. Men tillsammans arbetar de i en av de tuffaste miljöerna inom industrin: högfrekventa slag, rotation, böjning, slipande berg, spolvatten, värme och korrosion.
Det är därför bergborrverktyg alltid har utvecklats i takt med gruvdrift och infrastruktur.
Från tidig slagborrning till moderna hydrauliska riggar, sänkborrhammare, automatiserade jumbos och tunnelborrningssystem har varje framsteg inom borrutrustning skapat nya krav på starkare stål, bättre hårdmetall, mer tillförlitliga gängor och smartare borrkronedesigner.
Lärdomen är enkel: bättre borrprestanda kommer inte från en enda uppfinning. Den kommer från att förbättra hela systemet.
Karbid förändrade ekonomin för bergbrytning
Utvecklingen av borrning med omvandlad bergkarbid.
Innan hårdmetallskär blev vanliga var borrverktyg huvudsakligen beroende av stålskäreggar. Dessa verktyg kunde fungera, men deras livslängd och bergbrytningseffektivitet var begränsad. Hårdare formationer förbrukade snabbt skäreggen, vilket tvingade fram frekvent slipning eller utbyte.
Hårdmetall ändrade den ekvationen.
Karbid gav borrkronans yta exceptionell hårdhet och slitstyrka. Det gjorde det möjligt för borrkronor att arbeta i mycket hårdare berg, bibehålla en användbar skärprofil längre och överföra slagenergi mer effektivt till formationen.
Men hårdmetall är inte magi. Det är hårt och slitstarkt, men ändå sprött jämfört med stål. Det skapar en av de centrala utmaningarna inom borrkronsteknik: hur man stödjer hårdmetallinsatser så att de motstår flisning, lossning och brott vid upprepad påverkan.
Svaret handlar om mer än hårdmetallsort. Skärform, diameter, höjd, knapphålsgeometri, borrkroppsstål, fixeringsmetod, värmebehandling, spolningsdesign och fältförhållanden spelar alla roll.
En stark hårdmetallknapp placerad i en svag kropp är fortfarande en del av ett svagt verktyg.
Borrsträngen är ett energiöverföringssystem
En bergborr levererar inte nyttigt arbete direkt till berget. Den skickar energi genom en kedja av komponenter:
Bergborren eller hammaren skapar slagenergi.
Skaftadaptern överför den till borrsträngen.
Borrstänger bär spänningsvågen och vridmomentet.
Kopplingshylsor upprätthåller anslutning och uppriktning.
Borret omvandlar energin till bergbrott.
Varje anslutning skapar en möjlighet till energiförlust eller misslyckande.
En sliten gänga kan minska kontaktkvaliteten. En dåligt anpassad kopplingshylsa kan skapa feljustering. En böjd borrstång kan öka hålavvikelsen. En skadad skaftadapter kan störa spänningsvågen innan den når borrkronan.
Det är därför kunder inte bör utvärdera komponenter isolerat. Ett premiumknappborrkrona kan inte leverera sin avsedda prestanda om den är ansluten till slitet eller felaktigt omaka borrstål. På samma sätt kan inte högkvalitativa borrstänger kompensera för en olämplig borryta i fel bergformation.
De bästa resultaten får man från ett matchande borrsträngssystem.
Stålkvaliteten avgör hur borrstängerna överlever
Borrstänger bedöms ofta utifrån synliga egenskaper: rakhet, gängform och ytfinish. Dessa är viktiga, men långsiktig tillförlitlighet börjar inuti stålet.
En stång arbetar under upprepade stötar och spänningsvågsbelastningar. Den uppbär också vridning från rotation och kan utsättas för vatten, damm, korrosion och böjning. Små metallurgiska defekter, dålig rakhet, ytskador eller inkonsekvent värmebehandling kan bli utgångspunkter för utmattning.
När en spricka väl börjar kan högfrekvent belastning driva den framåt snabbt.
Det är därför tillverkning av borrstål kräver kontroll från råmaterial till valsning, smide, bearbetning, värmebehandling, riktning och inspektion. Målet är inte bara att producera en stång som klarar en dimensionskontroll. Det är att producera en stång som överlever ett förutsägbart antal borrcykler under verkliga fältförhållanden.
För entreprenörer minskar den tillförlitligheten oväntade brott och håller borrcykeln igång.
Borrkronans design måste matcha berget
Det finns ingen enskild "bästa" borr.
Ett borrskär som fungerar bra i måttligt hårt berg kan gå sönder i extremt seg kvartsit. En design som erbjuder utmärkt penetration i sprickig mark kan förlora tjocklek för snabbt i slipande formationer. Ett knappmönster som fungerar på en stor hydraulisk rigg kanske inte är lämpligt för en mindre pneumatisk borr.
Val av bit bör beaktas:
Bergets tryckhållfasthet och seghet
Slitstyrka och förväntat slitage på mätinstrumentet
Formationssprickor och markvariabilitet
Borrtyp och tillgänglig slagenergi
Håldiameter och borrmönster
Spolningsmetod och borrspån
Nödvändig hålnoggrannhet
Omslipningskapacitet och underhållspraxis
Det dyraste misstaget är att behandla bitval som ett katalogbeslut snarare än ett tillämpningsbeslut.
Fältförsök är värdefulla eftersom de visar verkliga fellägen. Tappade borret tjocklek? Flagades knapparna? Var inträngningen långsam? Var spolningen otillräcklig? Deformerades kjolen eller gängorna? Varje felmönster pekar på en annan förbättring.
Knappbitar och bladbitar har alla en plats
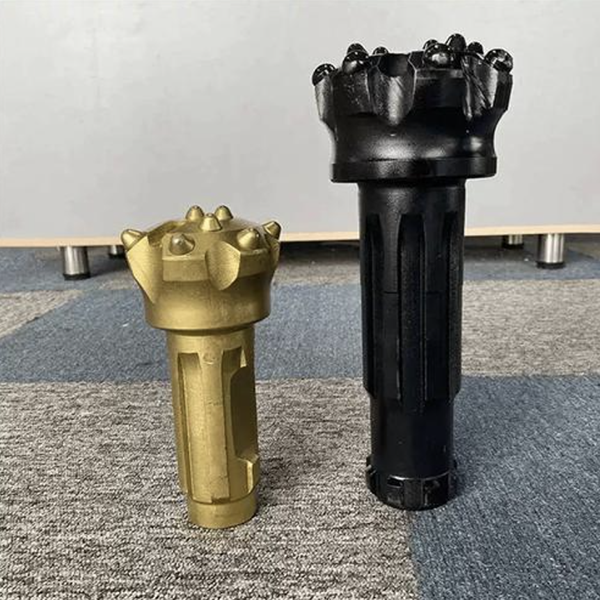
Knappborr används ofta eftersom deras hårdmetallinsatser kan arrangeras för att ge effektiv bergbrytning, bra skydd mot tjockleken och flexibla ytdesigner. De är särskilt effektiva i många moderna topphammar- och DTH-applikationer.
Men bladstil, kors, mejsel eller kompositdesign har fortfarande värde.
I extremt hårt och segt berg kan större hårdmetallblad eller förstärkta skärelement motstå koncentrerad stöt bättre än en konstruktion byggd kring små knappar. I vissa fall kan en kombination av slaghållfastheten hos bladliknande kantelement med effektiviteten hos centrala knappar skapa en användbar kompromiss.
Den viktiga poängen är att inte behandla en bittyp som universellt överlägsen.
Bra ingenjörskonst börjar med att förstå var lasten landar, hur berget spricker, hur borrkax lämnar hålet och hur borrkronan sannolikt kommer att slitas.
Tillverkningskvalitet är en del av fältprestanda
Fabriken och gruvan är sammankopplade.
Svag smidestyp, dåligt kontrollerad värmebehandling, felaktig gänga, förorenad yta före kylning eller inkonsekvent hårdmetallfixeringsprocess kanske inte är uppenbara när ett verktyg lämnar produktionslinjen. Men konsekvenserna syns ute i fält.
Det är därför kvalitetskontrollen av bergborrverktyg måste omfatta hela tillverkningskedjan:
Inspektion av inkommande stål och hårdmetall
Smide och kontroll av kroppsformen
Bearbetning av gängor, hål och spolkanaler
Värmebehandlingskonsistens
Kontroller av hårdmetallfixering och retention
Hårdhet och metallografisk verifiering
Rakhet och gängkontroll
Slutlig märkning, förpackning och spårbarhet
Kunden ser det färdiga verktyget. Tillverkaren måste kontrollera varje steg som skapade det.
Innovation är inte bara en ny produkt
Inom bergborrverktyg kan innovation vara en ny borrprofil eller en ny hårdmetallsort. Det kan också vara en bättre process: förbättrad värmebehandling, stabilare gängvalsning, bättre hårdmetallretention, förbättrat korrosionsskydd eller en mer användbar inspektionsmätare.
Det kan också vara en förbättring av servicen.
Genom att erbjuda råd om applikationer, slitageanalys, vägledning om omslipning och rekommendationer för matchande borrsträngar kan kunderna minska borrkostnaden per meter. I många fall är det mer värdefullt än en liten minskning av inköpspriset.
Borrindustrin fortsätter att kräva snabbare, säkrare och mer exakt arbete. Verktyg måste hålla jämna steg.
Framtiden tillhör tillverkare som kombinerar materialvetenskap med fältkunskap: verktyg som inte bara ser korrekta ut, utan överför energi effektivt, motstår slitage, håller måttet, förblir uppkopplade och levererar pålitlig prestanda i berget.



