
Hur hydrauliska borrstänger tillverkas för tillförlitlig bergborrning
En hydraulisk borrstång kan se ut som ett enkelt stålrör, men den är en högkonstruerad del av bergborrsystemet. Den måste överföra kraftfull slagenergi, rotation, spolmedium och matningskraft genom borrsträngen samtidigt som den bibehåller rakhet och motstår utmattning.
Vid gruvdrift, stenbrott, tunneldrivning och infrastrukturborrning förbinder borrstången bergborren med borrkronan. Om stången böjs, slits ut för mycket, får gängskador eller går sönder under belastning, avbryts borrningen omedelbart. Resultatet kan inkludera förlorad produktionstid, skadade verktyg, bärgningsarbete och ett oanvändbart hål.
Det är därför högkvalitativa hydrauliska borrstänger tillverkas genom en kontrollerad sekvens av inspektion, bearbetning, värmebehandling, riktning och korrosionsskydd. Varje steg bidrar till stångens slutliga prestanda i fält.
Börjar med ihåligt borrstål
Tillverkningsprocessen börjar med ihåligt borrstål. Till skillnad från massivt stålstång har ihåligt stål ett inre spolhål som tillåter luft eller vatten att färdas genom borrsträngen och avlägsna borrkax från botten av hålet.
Innan produktionen påbörjas bör varje stålrör inspekteras. Rakheten är särskilt viktig. Om det inkommande materialet har för stor krökning måste den korrigeras före ytterligare bearbetning och värmebehandling. Att börja med ett rakt, enhetligt rör hjälper till att minska det slutliga kastavfallet och ger bättre hålnoggrannhet under borrning.
Hydraulisk punkträtningsutrustning används ofta för detta arbete. Justerbara stöd positionerar stången och kontrollerat tryck appliceras på utvalda punkter för att korrigera böjning. Denna process kräver försiktighet eftersom överdriven kraft kan orsaka lokala skador eller kvarvarande spänningar.
Målet är inte bara att få stången att se rak ut. Målet är att säkerställa att stången roterar smidigt, överför energi effektivt och hjälper till att hålla borrkronan på den avsedda hålbanan.
Bearbetning av borrstångens kropp och gängsektioner
Efter inkommande inspektion och rätning går borrstången vidare till bearbetning. Den exakta rutten beror på stångens design, gängsystem, kopplingsstil och tillverkarens processkapacitet.
Gängade sektioner är avgörande eftersom de förbinder borrstången med skaftadaptern, kopplingshylsan och borrkronan. Dessa leder måste motstå upprepad stöt och rotation utan att lossna, skära eller förlora måttnoggrannhet.
Gängområdet kan stukas före bearbetning. Stukning ökar materialtvärsnittet i anslutningszonen, vilket kan ge mer material till gängan och förbättra hållfastheten i skarvområdet. Beroende på konstruktionen kan tillverkare också använda friktionssvetsning för att sammanfoga en gängad adapter eller ändsektion med stångkroppen.
Friktionssvetsning kan användas på två vanliga sätt. Ett tillvägagångssätt sammanfogar ändkomponenten först och bearbetar sedan den slutliga gängan. Ett annat tillvägagångssätt bearbetar gängsektionen innan den friktionssvetsade komponenten sammanfogas med stångkroppen. Den bästa metoden beror på produktdesign, svetskvalifikation, bearbetningssekvens och kvalitetskontrollkrav.
Efter smide eller svetsning bearbetar hydrauliska kopiersvarvar eller CNC-svarvar den yttre profilen och gänggeometrin. Noggranna gängdimensioner är avgörande. Dålig gängpassning kan leda till minskad energiöverföring, accelererat slitage, svårigheter att frikoppla eller tidigt förbindningsfel.
Ytterligare bearbetning kan inkludera handtagsspår, nyckelytor eller drivningsrelaterade funktioner. En horisontell fräsningsprocess kan skapa dessa detaljer med konsekvent placering och storlek.
Ytbehandling före värmebehandling
Före värmebehandling måste stångens yta vara ren. Sandblästring eller kulblästring används ofta för att avlägsna olja, glödskal och oxidationsprodukter från stångens kropp.
Detta steg är viktigt eftersom ytföroreningar kan påverka värmebehandlingens konsistens och försvåra senare inspektion. En ren yta gör det också möjligt för tillverkaren att identifiera uppenbara bearbetningsfel, ojämnheter i svetsen eller ytskador innan stången går in i ugnen.
Ytbehandling är inte bara kosmetisk. Den möjliggör repeterbar värmebehandling, bättre kulblästringsresultat och ett mer effektivt korrosionsskydd efter produktion.
Värmebehandling för slitstyrka och utmattningsstyrka
Värmebehandling är ett av de viktigaste stegen i tillverkningen av borrstänger. Hydrauliska borrstänger tillverkas ofta av höglegerade lufthärdande stål med låg kolhalt eller liknande legerade stålkvaliteter som valts ut för sin förmåga att utveckla ett hårt yttre lager samtidigt som de behåller en seg kärna.
Två vanliga behandlingsvägar är karburering och induktionsythärdning.
Karburering berikar stångens yta med kol i en kolrik ugnsatmosfär. Denna process kan skapa ett slitstarkt hölje på stångens utsida och, beroende på processen, inuti spolhålets vägg. Efter karburering kyls och anlöps stången för att uppnå önskad balans mellan ythårdhet och kärnans seghet.
Källartikeln beskriver en karbureringstemperatur på cirka 925 °C och anger en referensyta för ythårdhet på HRC 58–60 med en kärnhårdhet nära HRC 43. Dessa siffror bör behandlas som processexempel snarare än universella specifikationer. Faktiska inställningar måste bekräftas av kvalificerade värmebehandlingsingenjörer baserat på stålsort, stångdimensioner, krav på höljesdjup och lokala produktionsstandarder.
Induktionsythärdning använder högfrekvent uppvärmning, följt av kylning och anlöpning, för att härda utvalda zoner. Stångkroppen kan behandlas först, följt av ytterligare behandling i gängsektionerna. Denna metod gör det möjligt för tillverkare att fokusera härdningen där slitaget är högst samtidigt som segheten bevaras i andra områden.
Båda metoderna kan producera tillförlitliga borrstänger när de kontrolleras korrekt. Valet beror på erforderlig utmattningslivslängd, bergförhållanden, borrdjup, stångdesign, tillgänglig utrustning och ekonomiska mål.
Kulblästring och invändig hålbehandling
Efter värmebehandling kan stången kulblästras. Denna process bombarderar ytan med små stålkulor eller andra medier för att införa en fördelaktig tryckspänning i det yttre lagret.
För borrstänger kan kulblästring bidra till att förbättra utmattningshållfastheten genom att minska effekten av små ytdefekter. Eftersom stången utsätts för upprepade slag och rotationer är utmattningsprestanda ett viktigt problem.
Spolhålet kan också genomgå invändig behandling med högtrycksspruta. Innerytan utsätts för höghastighetsluft, vatten och slipande borrkax. Att förbättra ytans skick kan ge längre livslängd och minska risken för problem relaterade till inre slitage.
Processen måste kontrolleras noggrant. Felaktig sprutstorlek, intensitet, täckning eller ytbehandling kan minska nyttan eller skapa oönskade ytskador.
Slutlig rätning och inspektion
Värmebehandling kan orsaka små dimensionsförändringar eller deformation. Av denna anledning genomgår färdiga stänger ofta precisionsriktning efter värmebehandling och kulblästring.
En hydraulisk riktmaskin med mätardisplay kan bidra till att säkerställa att stången uppfyller den erforderliga rakhetstoleransen. Rakhet är avgörande för stabil rotation och hålkvalitet. En stång med för stort kast kan öka vibrationer, accelerera gängslitage och bidra till borrhålsavvikelse.
Slutkontrollen bör omfatta kontroller av:
Total längd och ytterdiameter
Gängprofil och gängpassning
Stångens rakhet och rundgång
Ytbeskaffenhet
Värmebehandlingshårdhet
Spolhålets tillstånd
Svetsintegritet där friktionssvetsning används
Korrosionsskyddande täckning
För krävande tillämpningar kan tillverkare också använda ytterligare oförstörande provning eller metallurgiska kontroller för att verifiera svetsarnas kvalitet, höljets djup och materialets inre skick.
Korrosionsskydd och förvaring
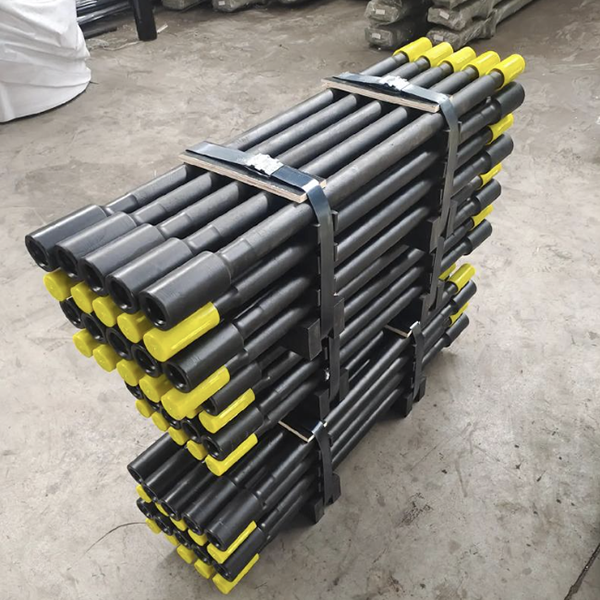
Det sista steget är korrosionsskydd. Speciella korrosionsskyddande beläggningar eller oljor kan appliceras på stångens utsida och det inre spolhålet. Detta skyddar verktyget under transport, förvaring och perioder då det inte används.
Korrosion kan skada gängor, minska anslutningskvaliteten och skapa gropfrätning som kan bli en utmattningspunkt. Korrekt förpackning, torr förvaring och gängskydd är därför en del av att bibehålla borrstångens kvalitet efter tillverkning.
Slutsats
Hydrauliska borrstänger tillverkas genom mycket mer än enkel skärning och gängning. Deras slutliga prestanda beror på materialinspektion, riktning, precisionsbearbetning, kontrollerad värmebehandling, ytförstärkning, slutlig uppriktning och korrosionsskydd.
För borrentreprenörer bör värdet av en borrstång mätas med hjälp av tillförlitliga borrade mätare, stabil hålräthet, minskad stilleståndstid och lägre total borrkostnad. För tillverkare är konsekvent processkontroll grunden för att leverera borrstänger som tål krävande bergborrningsförhållanden.



