Hur ihåliga stålvalsningsprocesser påverkar H22-borrstångens livslängd
Hur ihåliga stålvalsningsprocesser påverkar H22-borrstångens livslängd
Hålborrstål är det grundläggande råmaterialet som används för att tillverka bergborrstänger. Dess valsning har en direkt inverkan på hålets inre kvalitet, mikrostruktur, utmattningsbeständighet och total livslängd.
För H22-borrstänger tillverkade av 40SiMnCrNiMo-stål jämförs vanligtvis tre produktionsvägar: varmvalsning med borrad kärna, varmhåltagning följt av varmdragning och varmhåltagning följt av varmvalsning. Varje metod skapar olika inre ytförhållanden och påverkar därför hur en borrstång presterar i gruvtillämpningar.
Tre produktionsmetoder för ihåligt stål
Borrad och kärnad varmvalsning
Denna process börjar med att man borrar ett genomgående hål i ett massivt stålämne med en djuphålsborrmaskin. Ämnet varmvalsas sedan över en dorn.
Eftersom det invändiga hålet tillverkas genom bearbetning är den inre ytan slät och fri från typiska håldefekter som rivning och repor. Det ger också hög dimensionsnoggrannhet. De största nackdelarna är lägre materialutnyttjande, högre bearbetningskostnad och lägre produktionseffektivitet.
Het piercing och het ritning
I denna process hålas det uppvärmda ämnet på en Mannesmann-hålare för att bilda ett ihåligt ämne. Ämnet reduceras sedan till rätt storlek genom varmdragning.
Denna metod erbjuder hög produktivitet och hög utbytesgrad, vilket gör den till en vanlig process för H22 sexkantiga ihåliga borrstål. Håltagningen kan dock skapa revor och mikrosprickor på innerväggen. Dessa defekter kan bli initieringspunkter för utmattningssprickor under borrning.
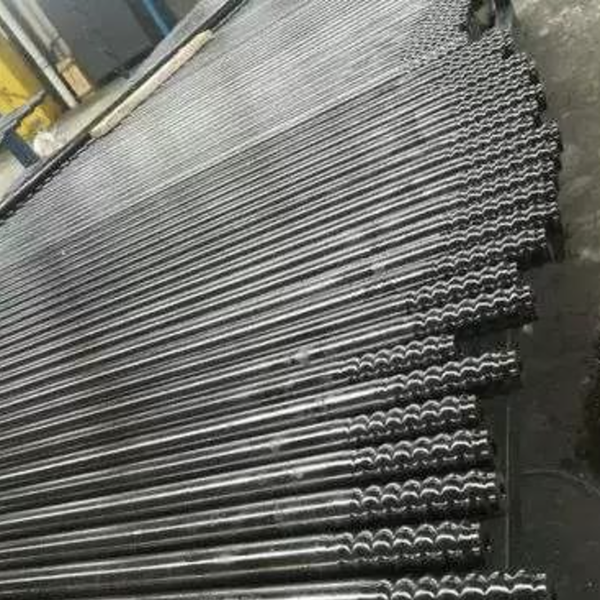
Hetpiercing och hetvalsning
Denna metod börjar också med varmhåltagning, men det ihåliga ämnet reduceras med hjälp av dornstödd varmvalsning snarare än varmdragning.
Jämfört med varmdragning ger varmvalsning mer jämn deformation och bättre metallkontinuitet. Det kan erbjuda större potential för förbättring av mikrostrukturen och längre slutlig livslängd.
Kvaliteten på den inre ytan är viktig
Den inre ytan av ihåligt stål är viktig eftersom defekter inuti spolhålet kan koncentrera spänningar under upprepad stötbelastning.
Varmvalsat stål med borrning och kärna har vanligtvis en slät innervägg utan riv- eller vikningsdefekter. Varmstansade material kan uppvisa olika grader av riv-, rep- och oxidationsskador. Bland de två varmstansningsvägarna kan varmstansning följt av varmvalsning ge något bättre invändig hålkvalitet än varmstansning följt av varmdragning.
Resultat av industriella livslängdstester
I fälttester framställdes H22 hexagonalt ihåligt stål från samma värmebehandling av 40SiMnCrNiMo-ämne med alla tre metoder. Den efterföljande värmebehandlingsprocessen standardiserades och de färdiga borrstängerna testades i gruvborrningsoperationer.
De varmvalsade borrstängerna med borrkärna uppnådde den högsta genomsnittliga livslängden. Den genomsnittliga livslängden för borrstänger tillverkade med varmdragning och varmvalsning var i allmänhet likartad.
Brottformerna var dock olika. Varmstansade och varmdragna stänger hade större sannolikhet att drabbas av tidiga utmattningsbrott med ursprung i det inre hålet. Varmstansade och varmvalsade stänger hade en mer enhetlig struktur och visade större potential för högre maximal livslängd efter ytterligare processoptimering.
Slutsats
Tekniken för valsning av ihåligt stål påverkar direkt borrstångens utmattningslivslängd. Varmvalsning med borrhål ger bäst kvalitet på invändiga hål och prestanda vad gäller utmattningslivslängd, även om den har högre kostnad och lägre effektivitet.
Varmhåltagning följt av varmvalsning ger en jämnare deformation än varmdragning och har större potential att förbättra mikrostrukturen och förlänga den maximala livslängden för H22-borrstänger. För tillverkare och borrentreprenörer är det viktigt att kontrollera de invändiga hålens kvalitet för att minska utmattningsbrott och förbättra bergborrningens tillförlitlighet.