
Ihåligt stål av hög kvalitet för kraftiga borrstänger
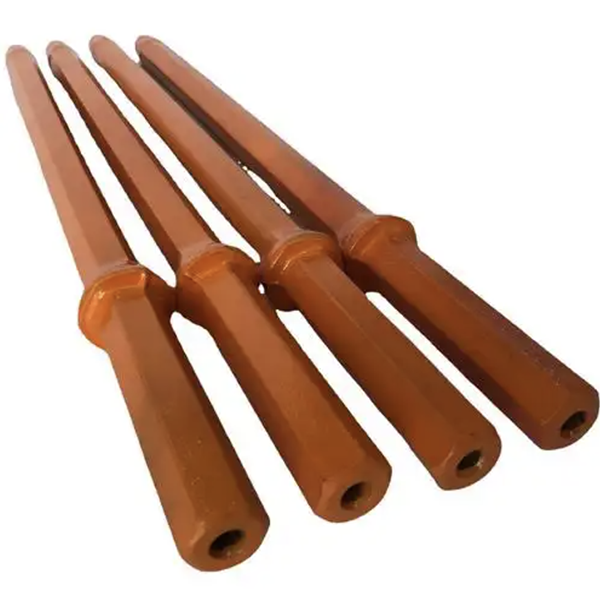
Kraftiga borrstänger överför slagenergi och rotation från hydrauliska bergborrar till borrkronan. Deras ihåliga stålkropp måste motstå upprepade högenergiska stötar, vridmoment, nötning och korrosivt spolvatten eller -luft. I takt med att borrutrustningen blir kraftfullare blir det ihåliga stålets kvalitet och konsistens allt viktigare för stängernas livslängd och borrningens tillförlitlighet.
Tillverkningsvägen som används för att producera ihåligt stål påverkar dess dimensioner, inre struktur, ytbeskaffenhet och utmattningsprestanda. Denna artikel granskar två vanliga produktionsmetoder och de kvalitetsfaktorer som påverkar prestandan hos tunga borrstänger.
Krav på kraftiga borrstänger
Kraftiga borrstänger arbetar under krävande förhållanden. Källartikeln beskriver hydrauliska riggar som levererar tusentals slag per minut, med hög slagenergi och betydande vridmoment. Stången måste överföra den energin genom spänningsvågor medan den roterar och transporterar spolmedium genom sin interna kanal.
Under drift utsätts stångkroppen för stöt-, böj-, vrid- och utmattningsbelastningar. Dess yttre yta kommer i kontakt med berget och borrhålets vägg, medan det inre spolhålet utsätts för trycksatt vatten eller luft och slipande spån. Denna kombination gör det ihåliga stålet till en viktig del av hela borrsystemet.
Artikeln beskriver en växande marknad för kraftiga stänger, inklusive produktfamiljerna T51, T45 och H35. Den rapporterar också att hushållsstänger har vunnit betydande marknadsandelar, medan variationer i livslängd och utmattningsbrott fortfarande är ett problem för vissa produkter. Dessa marknadssiffror återspeglar artikelns rapportering och bör kontrolleras mot aktuell regional data.
Två produktionsvägar för ihåligt stål
Artikeln beskriver två tillverkningsvägar för ihåligt stål.
Den första vägen skapar det inre hålet genom att borra ett massivt ämne och sedan valsa det med en dorn eller kärnstång. En förenklad process är:
Ståltillverkning och raffinering
Kontinuerlig gjutning av en stor bit
Inledande valsning för att öppna och forma ämnet
Mekanisk borrning av mitthålet
Insättning av en kärnstång
Valsning för att forma det ihåliga stålet
Den andra metoden använder varmhåltagning och varmvalsning. Ett runt ämne värms upp, hålas för att skapa ett centralt hål, reduceras i diameter och valsas till den slutliga ihåliga sektionen.
Varje process har avvägningar. Borrning och kärnvalsning kan ge en kontrollerad intern geometri och gynnsamt metallflöde när det utförs väl. Varmhåltagning och valsning kan erbjuda fördelar vad gäller utbyte, produktionskostnad och tillverkningsflexibilitet. Den bästa vägen beror på stålsort, produktdimensioner, utrustning, kvalitetsmål och produktionsvolym.
Hur tillverkning påverkar produktkvaliteten
Den inre geometrin hos ihåligt stål påverkar hur borrstången bär last. I den borrade hålsrutten kan ett excentriskt hål skapa ojämn väggtjocklek. Skarpa inre övergångar kan koncentrera spänningar och bli initieringspunkter för utmattningssprickor.
Varmstansat och valsat ihåligt stål kan ha sina egna utmaningar. Spiralformade märken eller små ytsprickor på insidan eller utsidan kan påverka livslängden om de inte kontrolleras. Dessa defekter kan bli allvarligare när stången utsätts för upprepade stötar och böjningar.
Tillverkare bör därför övervaka:
Yttermått och profil
Invändig håldiameter och koncentricitet
Väggtjockleksjämnhet
Rakhet
Internt och externt yttillstånd
Avkolning och skalning
Mekaniska egenskaper
Stålrenhet och inneslutningsnivå
Inspektionskraven bör återspegla stångens konstruktion och driftsförhållanden. Yt- och dimensionsgodkännandekriterier bör definieras före produktion och tillämpas konsekvent.
Stålrenhet och konsistens
Artikeln identifierar 23CrNi3Mo som ett vanligt förekommande stål för kraftiga borrstänger och noterar att nominella kemiska och mekaniska krav kan vara jämförbara mellan leverantörer medan renhet och konsistens fortfarande skiljer sig åt.
Viktiga faktorer inkluderar svavel- och aluminiumhalt, nivåer av lösta gaser såsom kväve och väte, inneslutningsmorfologi och stabilitet hos mikrostrukturen med låg förstoring.
Dessa faktorer är viktiga eftersom inneslutningar, gasrelaterade defekter och lokal ojämnhet kan minska utmattningsmotståndet. Vid upprepad påverkan kan en liten intern eller ytlig defekt bli startpunkten för en spricka. Förbättrad kontroll och inspektion av ståltillverkning bidrar till att minska denna risk.
Kemisk sammansättning ensam avgör inte kvaliteten. Två värmetyper med liknande nominell kemi kan prestera olika om deras renhet, segregation, interna defekter eller mikrostruktur varierar.
Matchning av ihåligt stål med stångtillverkningsprocessen
Hålstål är bara utgångsmaterialet. Den färdiga borrstången är också beroende av bearbetning, gängtillverkning, värmebehandling, riktning och slutkontroll.
Stålet måste vara lämpligt för tillverkarens hela process. Variationer i hårdhet eller mikrostruktur kan påverka bearbetning och värmebehandlingsrespons. Dålig rakhet eller inkonsekvent väggtjocklek kan skapa problem vid gängbearbetning och service.
Ett tillförlitligt leveransprogram bör inkludera materialcertifiering, värmespårbarhet, överenskomna dimensionstoleranser, defektgränser och regelbunden prestandagranskning. Fältdata om borrade mätare, sprickplatser, gängslitage och driftstopp kan hjälpa till att identifiera om ett problem har sitt ursprung i det ihåliga stålet, nedströmsbearbetningen eller driftsförhållandena.
Slutsats
Både borrade hål och varmhålsborrning kan ge ihåligt stål för kraftiga borrstänger när processen kontrolleras korrekt. Deras prestanda beror på intern geometri, väggtjocklekens konsistens, ytkvalitet, stålrenhet och stabila mekaniska egenskaper.
För tillverkare av borrstänger och borrentreprenörer är målet att utvärdera hela material- och tillverkningskedjan. Konsekvent ihåligt stål ger stången en starkare grund för pålitlig utmattningslivslängd, förutsägbar bearbetning och pålitlig borrprestanda.



