
Korsborrfelsmetoder och hur man förlänger livslängden vid bergborrning
Tvärborrkronor används fortfarande flitigt inom kolbrytning, tunnelbrytning, stenbrott och allmän bergborrning. Deras enkla geometri, starka skärstruktur och praktiska prestanda gör dem lämpliga för många borrtillämpningar med låg till medelhög effekt. Ett tvärborrkrona är dock också ett förbrukningsverktyg som arbetar under upprepad stöt, rotation, nötning och värme.
När ett tvärborr går sönder i förtid är kostnaden inte begränsad till att byta ut borren. För tidigt fel kan minska borrningshastigheten, avbryta borrningen, skada borrstålet, blockera spolhål, skapa hål av dålig kvalitet och öka arbetstiden. I svåra fall kan en trasig komponent kräva repareringsarbete eller resultera i ett övergivet hål.
De flesta tvärborrfel är relaterade till ett eller flera av fyra områden: borrkronsdesign, materialkvalitet, tillverkningsprocess och fältarbete. Att förstå de typiska fellägena hjälper operatörer och köpare av borrverktyg att fatta bättre beslut och förbättra verktygens livslängd.
1. Utvidgning och sprickbildning i borrkanten
Ett vanligt fel är kjolutvidgning, ofta följt av sprickbildning. Kjolen är den nedre delen av tvärborrkronan som förbinder borrkronan med borrstålet. Den måste förbli dimensionsstabil samtidigt som den överför slagenergi och upprätthåller en säker förbindning.
När kjolen expanderar kan den inre konan eller anslutningsområdet lossna. Borrkronan kan gradvis röra sig djupare ner på borrstålet, medan skaftet kan skapa ett steg eller en slitpunkt längst ner på kjolen. Detta kan leda till lösa anslutningar, blockerade spolhål, trasiga fragment, skaftbrott och för tidigt borrfel.
Kjolutvidgning kan uppstå när borrkroppen saknar tillräcklig strukturell styrka för den applicerade belastningen. Om kjolväggen är för tunn, den koniska hålvinkeln är olämplig eller insatsdjupet är otillräckligt, kan borrkroppen ge otillräckligt stöd.
Materialegenskaper spelar också roll. En för hård borrkropp kan bli spröd och spricka vid stötar. En för mjuk kropp kan deformeras eller expandera lättare. Rätt värmebehandling måste balansera seghet, hårdhet och motståndskraft mot deformation.
Driftsrutiner kan förvärra problemet. Dålig passform mellan skaftet och det koniska hålet, felaktig montering eller borttagning av borrkrona, överdriven hamring och felaktig omslipning kan alla skada anslutningsområdet. Operatörer bör inspektera anslutningsytorna regelbundet och undvika att använda skadat borrstål med ett nytt borrkrona.
2. Utmattningsbrott i borrkroppen
Utmattningsbrott är ett annat allvarligt feltillstånd. Det förekommer ofta i borrkroppens "midjeområde", nära övergången mellan skaftsektionen och den nedre delen av borrkronans kjol.
Denna plats kan ha ett relativt litet tvärsnitt och kan uppleva spänningskoncentration under upprepade slagcykler. Varje slag från bergborren skapar en belastningscykel. Under tusentals cykler kan även en liten geometrisk defekt eller ytspricka bli startpunkten för en utmattningsspricka.
Källartikeln noterar att en stor andel av borrkronsbrott inträffar i detta övergångsområde. Detta belyser vikten av smidig strukturell design och noggrann tillverkning.
Flera faktorer kan öka risken för utmattningsfrakturer:
Otillräcklig tjocklek på kjolväggen
Skarpa övergångar mellan inre och yttre ytor
Små kilradier eller skarpa hörn
Otillräcklig materialstyrka eller seghet
Ojämn värmebehandling
Grova bearbetningsmärken och ytdefekter
Brist på ytförstärkning eller korrosionsskydd
Dålig kontakt mellan skaftet och borranslutningen
Excentrisk stöt under borrning
Felaktiga borttagningsmetoder, som att slå på borret med en handhammare
Bra borrkonstruktion bör undvika abrupta förändringar i sektionstjocklek. Jämna radier och balanserad geometri bidrar till att minska spänningskoncentrationen. Under tillverkningen bör bearbetningsmärkena kontrolleras och värmebehandlingen bör ge konsekventa egenskaper i alla kritiska zoner.
Vid användning i fält bör operatörer undvika att tvinga ett slitet borrspett att fortsätta borra efter att kraftig vibration eller onormal stöt observerats. En liten spricka kan växa snabbt under upprepad belastning.
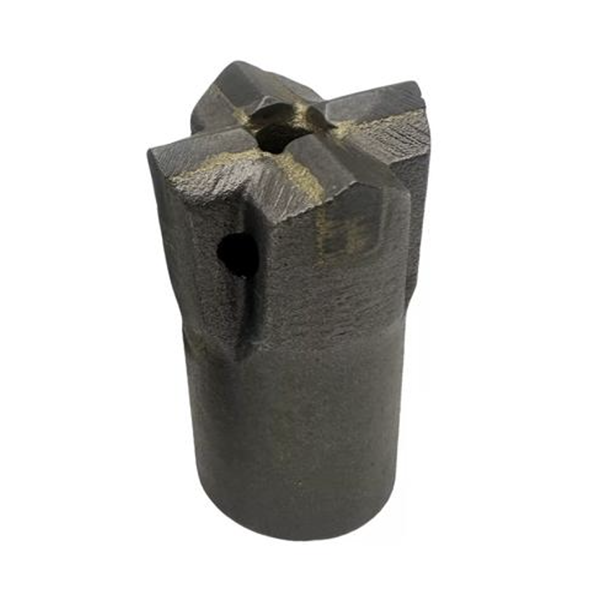
3. Skärförlust och bladseparation
Korsborrar använder vanligtvis hårda legeringsinsatser eller hårdmetallskärelement. Om dessa insatser lossnar, spricker eller faller ut kan borrprestandan minska snabbt.
Förlust av skärinsatser är vanligtvis kopplat till dålig lödnings- eller bindningskvalitet. Stålkroppen, hårdmetallinsatsen, tillsatsmaterialet och fogkonstruktionen måste fungera tillsammans. Om lödningsprocessen inte kontrolleras korrekt kan fogarna sakna tillräcklig styrka för att överleva upprepade slag och termiska cykler.
Skärhålets geometri är också viktig. Fickan måste stödja hårdmetallen ordentligt samtidigt som den möjliggör korrekt lödtjocklek och materialflöde. Om skäret inte sitter korrekt kan kontakten bli ojämn och belastningen kan koncentreras på ett litet område.
Möjliga orsaker till förlust av insats inkluderar:
Felaktig lödningstemperatur eller -tid
Inkompatibel lödlegering
Ytkontaminering före lödning
Felaktig skärfickegeometri
Dålig skärpositionering
Överdriven stötbelastning
Torrborrning och överhettning
Kraftiga vibrationer från dålig borruppriktning
Tillverkare bör använda kontrollerade lödningsprocedurer och inspektera kvaliteten på insatsinstallationen. Operatörer bör säkerställa att spolningen är effektiv och stoppa borrningen om en insats lossnar eller skadas.
4. Tidig karbidfraktur
Hårdmetallskär är extremt hårda och slitstarka, men de är inte immuna mot skador. Tidigt hårdmetallbrott kan uppstå som eggflisning, hörnbrott, sprickbildning, frakturerade skär eller fullständigt skärförlust.
Orsaken kan vara relaterad till borrkronans design, hårdmetallsort, tillverkningskvalitet, borrförhållanden eller operatörens beteende. En hårdmetallinsats måste ha tillräckligt stöd från stålkroppen och måste anpassas till bergets tillstånd. En hårdmetallsort som är lämplig för abrasivt, hårt berg kan bete sig annorlunda än en som används i mjukare eller mycket sprickiga formationer.
Felaktiga borrmetoder är ofta en viktig orsak till tidigt hårdmetallbrott. Vanliga exempel inkluderar torrborrning, överdriven uppvärmning, att träffa botten av hålet utan effektiv penetration, att skära för hårt och att borra i ett skadat eller ojämnt hål.
Torrborrning är särskilt skadligt eftersom det minskar kylning och borttagning av spån. Värme kan byggas upp snabbt, vilket försvagar lödfogen och ökar termisk spänning i hårdmetallen. Dålig spolning gör också att spån kan krossas på nytt, vilket ökar slitage och vibrationer.
Omslipning är en annan viktig faktor. Ett slitet tvärskär bör slipas innan hårdmetallen blir allvarligt skadad. Överslipning kan dock skapa en alltför vass, svag egg som flisar snabbt. Omslipning bör återställa den avsedda skärgeometrin snarare än att bara ta bort material.
Förebyggande åtgärder för längre livslängd för tvärborrkronor
Ett mer hållbart tvärborrskär börjar med rätt val. Borrskärets design, hårdmetallsort, stålkropp, konsystem och spolningsarrangemang bör matcha bergets hårdhet, slipkraft, borrutrustning och hålstorlek.
Operatörer bör också följa en förebyggande underhållsrutin:
Kontrollera borr- och skaftpassningen före borrning
Kontrollera hårdmetallinsatser för sprickor, löshet och kraftigt slitage
Upprätthåll effektiv luft- eller vattenspolning
Undvik torrborrning där spolning krävs
Använd korrekta inställningar för slag, rotation och matning
Slipa om slitna skäreggar innan allvarliga hårdmetallskador uppstår
Slå inte på borret under montering eller borttagning
Byt ut skadat borrstål, slitna skaft och deformerade stänger omedelbart
Registrera onormala felmönster och granska borrförhållandena
Slutsats
Tvärborrfel orsakas sällan av en enda faktor. Kjolutvidgning, utmattningsbrott på grund av kroppen, skärförlust och hårdmetallbrott kan bero på en kombination av konstruktionsbegränsningar, materialegenskaper, tillverkningsvariationer och felaktig användning.
För borrentreprenörer är den mest effektiva strategin att välja ett välgjort tvärborrkrona, anpassa det till borrförhållandena och använda det med korrekta spolnings- och underhållsmetoder. Denna metod kan förbättra borrningens jämnhet, minska oväntade driftstopp och sänka den totala kostnaden per borrad meter.



